
Гид по пластику для 3D-принтера
Все виды пластика (филамента) Bambu Lab в одном месте: характеристики, где применять, плюсы и минусы — и какой взять под вашу деталь.
Виды пластика
Весь каталог пластика PLAлюбой принтер
PLA — самый простой в печати пластик: не пахнет, почти не даёт усадки и печатается на любом принтере Bambu Lab без закрытой камеры.
- 1Прочность
- 76 МПа
- 2Удар
- 26,6 кДж/м²
- 3Сцепление слоёв
- 13,8 кДж/м²
- 4Термостойкость
- 57 °C
- 5Простота
- 5 из 5
- Сопло190–230 °C
- Стол35–45 °C
 PETGлюбой принтер
PETG — прочный и вязкий пластик для вещей, которые работают: креплений, держателей, деталей для улицы и ванной.
- 1Прочность
- 75 МПа
- 2Удар
- 34,2 кДж/м²
- 3Сцепление слоёв
- 10,5 кДж/м²
- 4Термостойкость
- 71 °C
- 5Простота
- 4 из 5
- Сопло230–260 °C
- Стол65–75 °C
 TPUлюбой принтер
TPU — резиноподобный пластик: деталь гнётся, тянется и возвращает форму.
Гибкий пластикТвёрдость 95A по Шору: гнётся, тянется и возвращает форму. Прочность на изгиб для него не измеряют.Простота печати: 3 из 5- Сопло220–240 °C
- Стол30–35 °C
 ABSзакрытый принтер
Термостойкий и ударопрочный, для закрытых принтеров.
- 1Прочность
- 62 МПа
- 2Удар
- 39,3 кДж/м²
- 3Сцепление слоёв
- 7,4 кДж/м²
- 4Термостойкость
- 87 °C
- 5Простота
- 2 из 5
- Сопло240–270 °C
- Стол80–100 °C
 ASAзакрытый принтер
Как ABS, но не боится солнца: материал для улицы.
- 1Прочность
- 65 МПа
- 2Удар
- 41 кДж/м²
- 3Сцепление слоёв
- 4,9 кДж/м²
- 4Термостойкость
- 100 °C
- 5Простота
- 2 из 5
- Сопло240–270 °C
- Стол80–100 °C
 PCзакрытый принтер
Поликарбонат — инженерный пластик для деталей, которые держат нагрузку, удар и нагрев до 117 °C.
- 1Прочность
- 108 МПа
- 2Удар
- 34,8 кДж/м²
- 3Сцепление слоёв
- 9 кДж/м²
- 4Термостойкость
- 117 °C
- 5Простота
- 1 из 5
- Сопло260–280 °C
- Стол90–110 °C
 ABS-GFзакрытый принтер
ABS со стекловолокном: жёстче и стабильнее по размерам.
- 1Прочность
- 68 МПа
- 2Удар
- 14,5 кДж/м²
- 3Сцепление слоёв
- 5,3 кДж/м²
- 4Термостойкость
- 99 °C
- 5Простота
- 1 из 5
- Сопло240–280 °C
- Стол80–100 °C
 ASA Aeroзакрытый принтер
Вспенивающийся ASA: лёгкие детали для авиамоделей и улицы.
- 1Прочность
- 58 МПа
- 2Удар
- 32 кДж/м²
- 3Сцепление слоёв
- 3,4 кДж/м²
- 4Термостойкость
- 85 °C
- 5Простота
- 1 из 5
- Сопло240–280 °C
- Стол80–90 °C
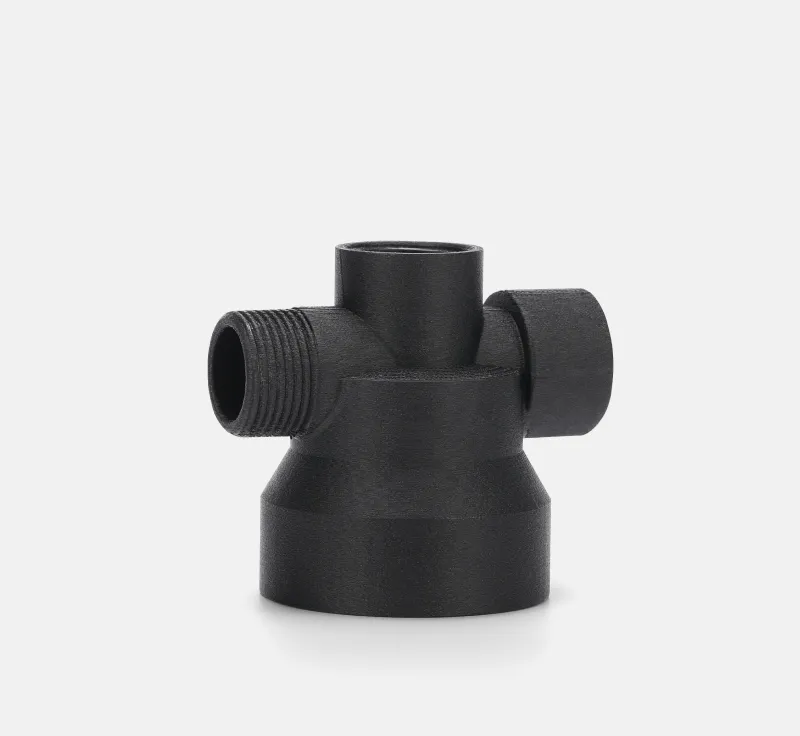 ASA-CFзакрытый принтер
ASA с углеволокном: жёсткие уличные детали с матовой поверхностью.
- 1Прочность
- 72 МПа
- 2Удар
- 14 кДж/м²
- 3Сцепление слоёв
- 9,4 кДж/м²
- 4Термостойкость
- 110 °C
- 5Простота
- 1 из 5
- Сопло250–280 °C
- Стол90–100 °C
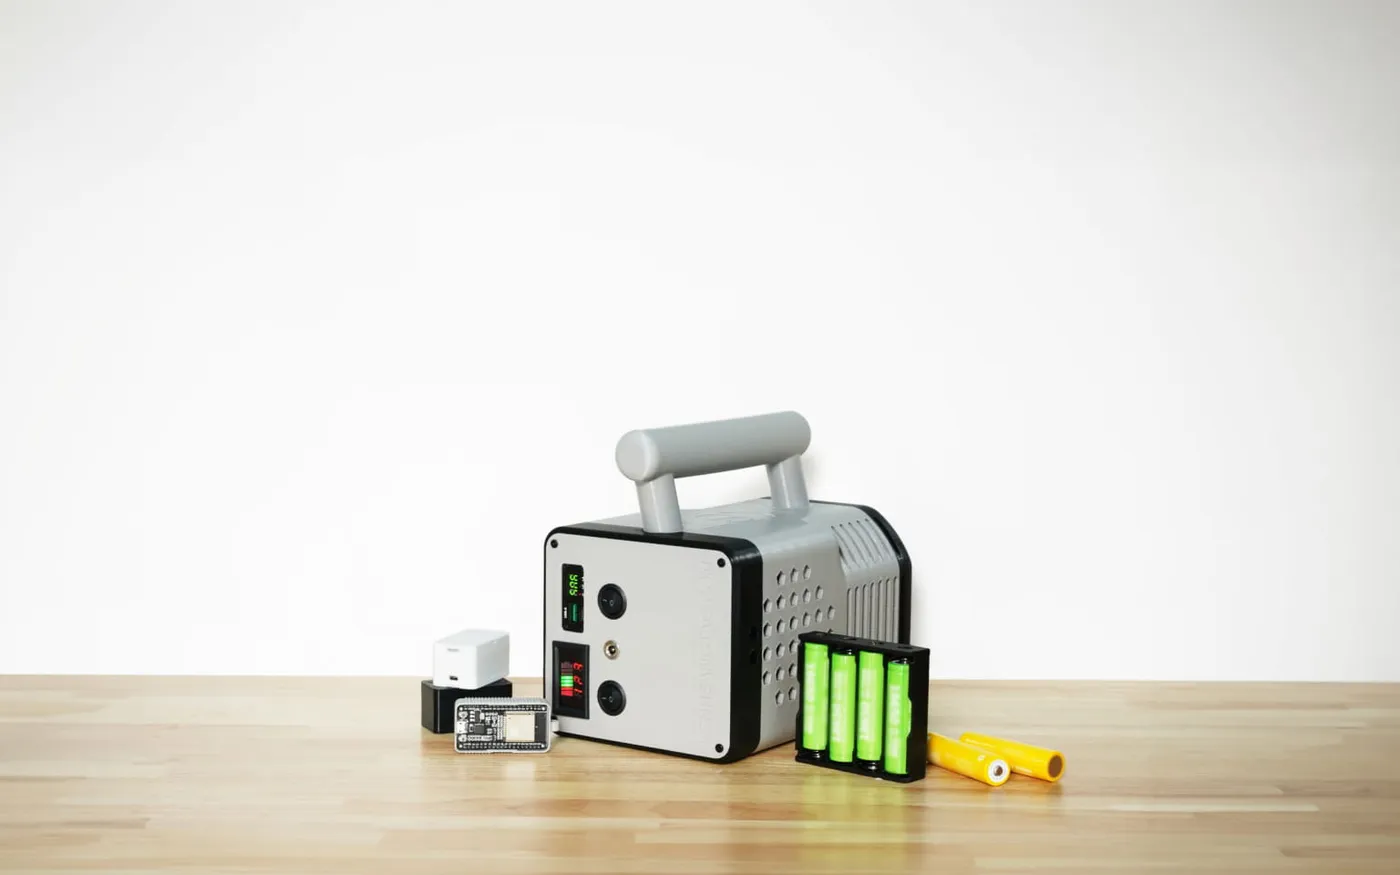 PC FRзакрытый принтер
Поликарбонат с огнестойкостью: корпуса электроники.
- 1Прочность
- 90 МПа
- 2Удар
- 55 кДж/м²
- 3Сцепление слоёв
- 8 кДж/м²
- 4Термостойкость
- 113 °C
- 5Простота
- 1 из 5
- Сопло260–280 °C
- Стол90–110 °C
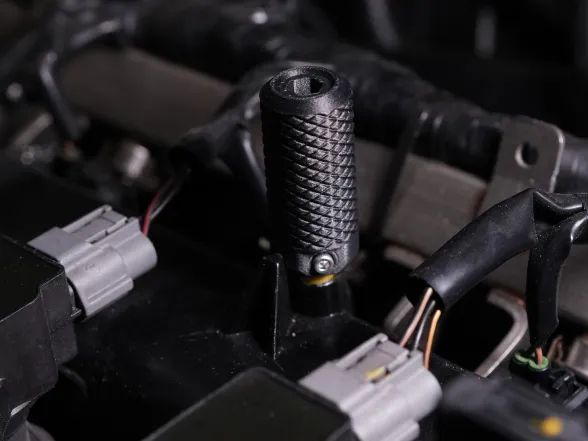 PET-CFзакрытый принтер
PET с углеволокном: держит нагрев до 205 °C, почти не впитывает воду.
- 1Прочность
- 131 МПа
- 2Удар
- 36 кДж/м²
- 3Сцепление слоёв
- 4,5 кДж/м²
- 4Термостойкость
- 205 °C
- 5Простота
- 1 из 5
- Сопло260–290 °C
- Стол80–100 °C
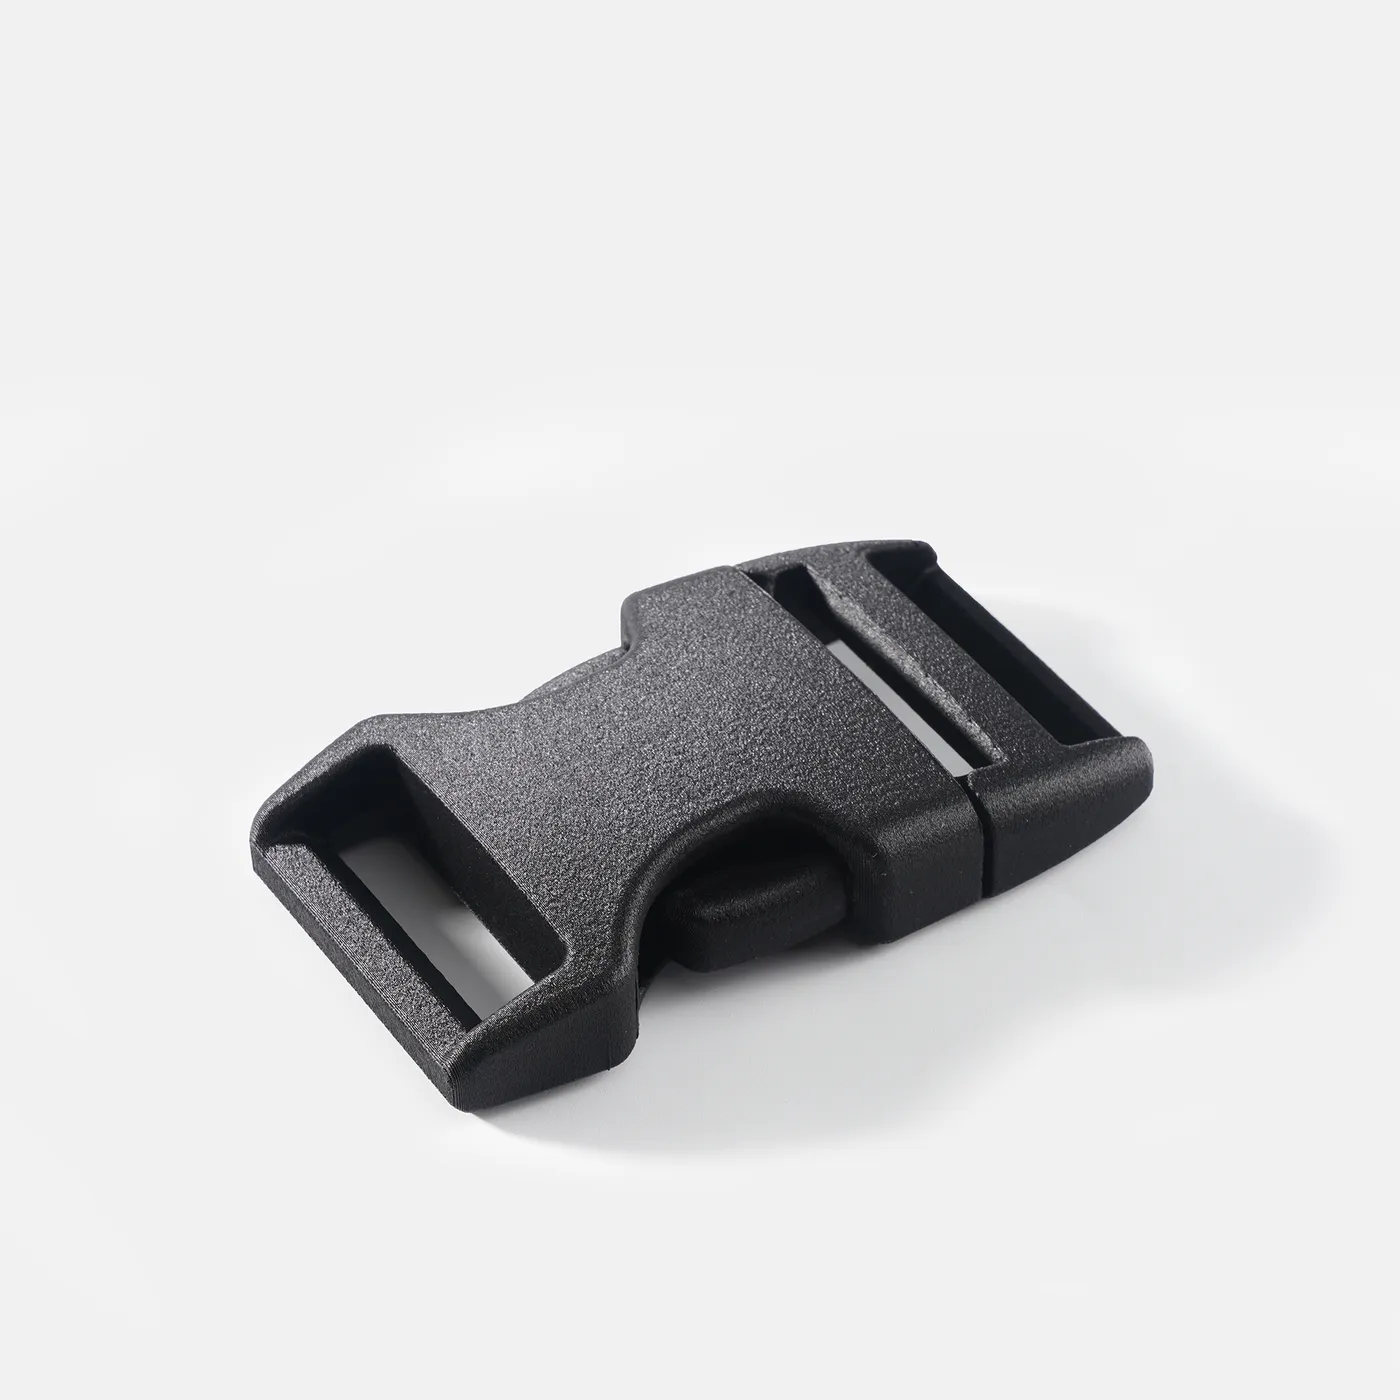 PAHT-CFзакрытый принтер
Термостойкий нейлон с углеволокном: детали у двигателя.
- 1Прочность
- 125 МПа
- 2Удар
- 57,5 кДж/м²
- 3Сцепление слоёв
- 13,3 кДж/м²
- 4Термостойкость
- 194 °C
- 5Простота
- 1 из 5
- Сопло260–290 °C
- Стол80–100 °C
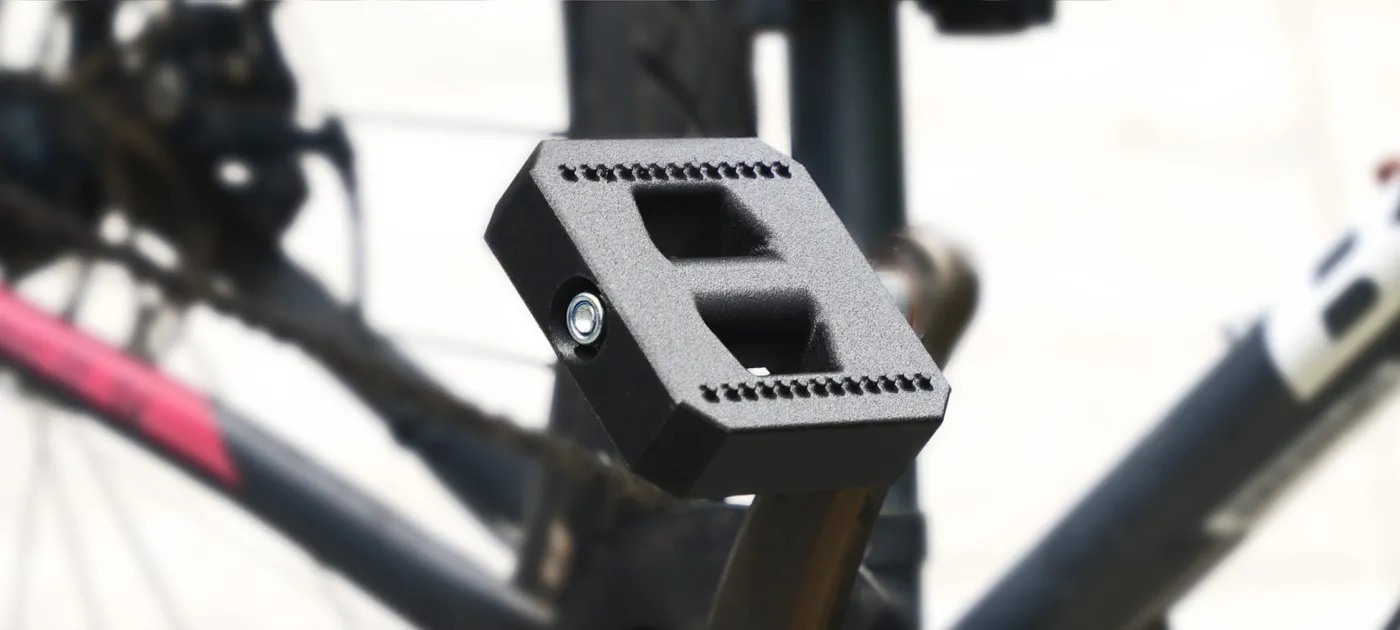 PA6-CFзакрытый принтер
Нейлон PA6 с углеволокном: очень прочный и жёсткий.
- 1Прочность
- 151 МПа
- 2Удар
- 40,3 кДж/м²
- 3Сцепление слоёв
- 15,5 кДж/м²
- 4Термостойкость
- 186 °C
- 5Простота
- 1 из 5
- Сопло260–290 °C
- Стол80–100 °C
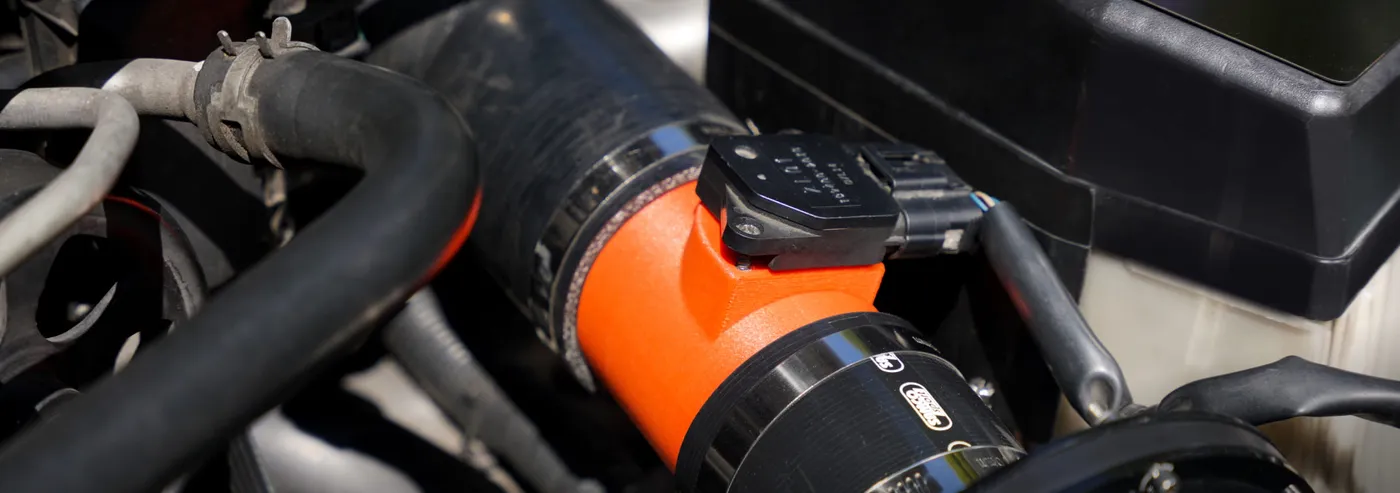 PA6-GFзакрытый принтер
Нейлон PA6 со стекловолокном: прочный и ударостойкий.
- 1Прочность
- 120 МПа
- 2Удар
- 27,2 кДж/м²
- 3Сцепление слоёв
- 4,1 кДж/м²
- 4Термостойкость
- 182 °C
- 5Простота
- 1 из 5
- Сопло260–290 °C
- Стол80–100 °C
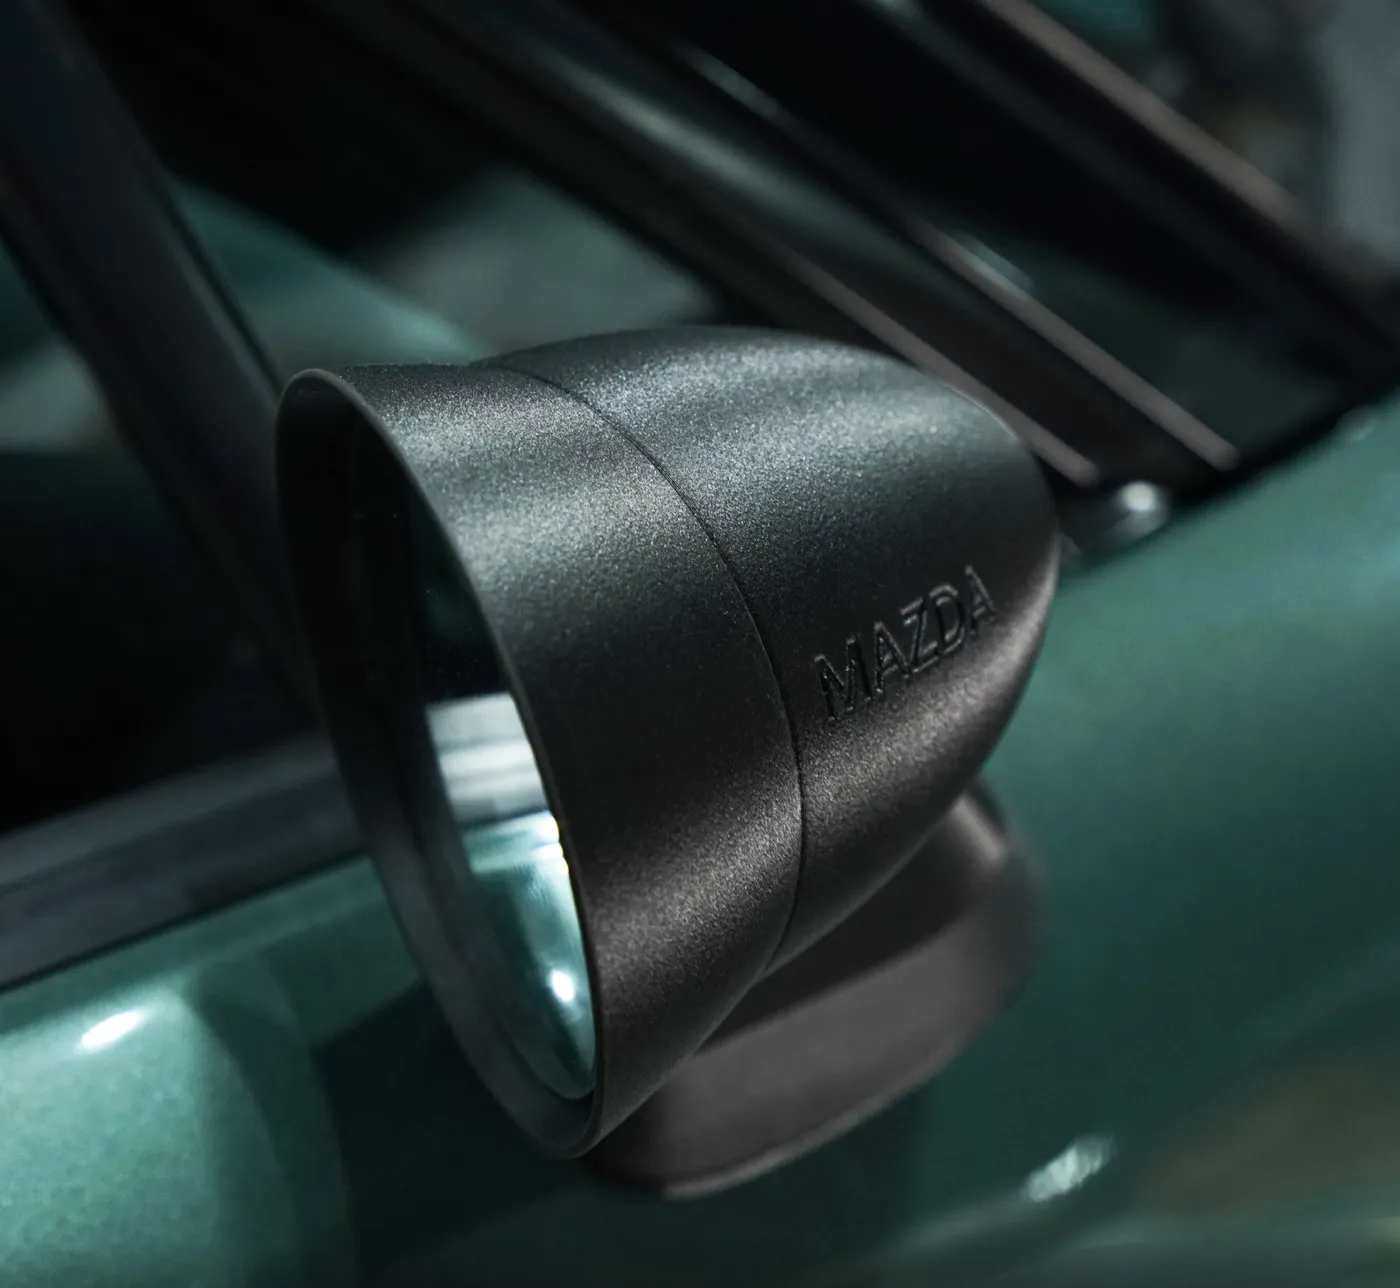 PPA-CFзакрытый принтер
PPA с углеволокном: самый прочный и жёсткий в линейке Bambu Lab.
- 1Прочность
- 208 МПа
- 2Удар
- 41,7 кДж/м²
- 3Сцепление слоёв
- 4,3 кДж/м²
- 4Термостойкость
- 227 °C
- 5Простота
- 1 из 5
- Сопло280–310 °C
- Стол100–120 °C
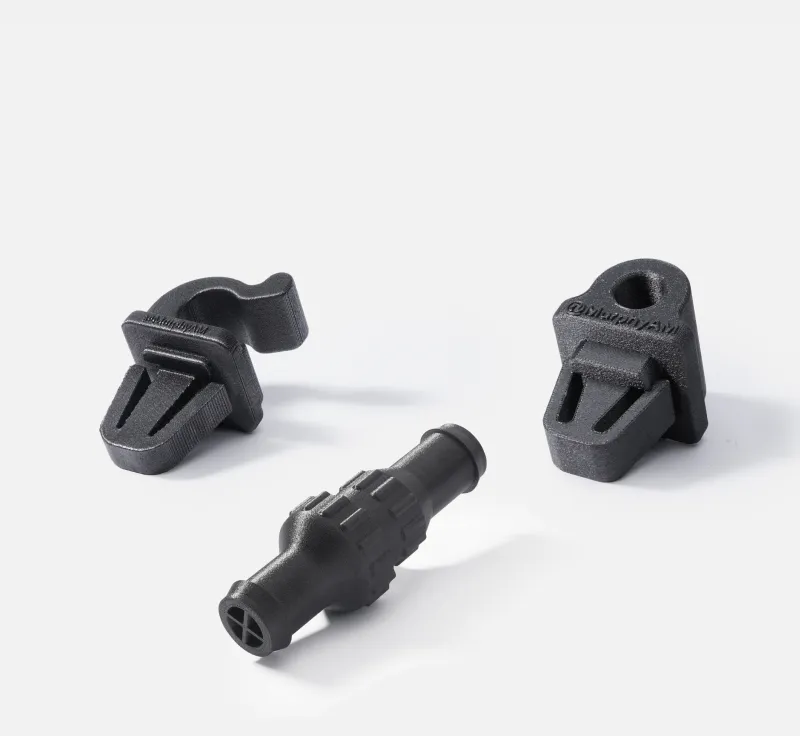 PPS-CFтолько серия H2
PPS с углеволокном: химически стойкий, держит до 264 °C.
- 1Прочность
- 142 МПа
- 2Удар
- 27,8 кДж/м²
- 3Сцепление слоёв
- 2,8 кДж/м²
- 4Термостойкость
- 264 °C
- 5Простота
- 1 из 5
- Сопло310–340 °C
- Стол100–120 °C
Диаграмма — по данным Bambu Lab: чем дальше от центра, тем лучше; край — лучшее значение среди всех пластиков в гиде, включая инженерные. Простота печати — наша оценка, формула — в разделе «Сравнение пластиков».
Пластик для поддержек. Если у модели есть навесы, поддержки печатают отдельным материалом — тогда они легко отделяются и не портят поверхность: Support for PLA 0,5 кг, Support for PLA/PETG 0,5 кг, Support for ABS, Support for PA/PET, PVA 0,5 кг. PVA растворяется в воде. Нужен принтер с AMS или двумя соплами.
Какой пластик выбрать под задачу
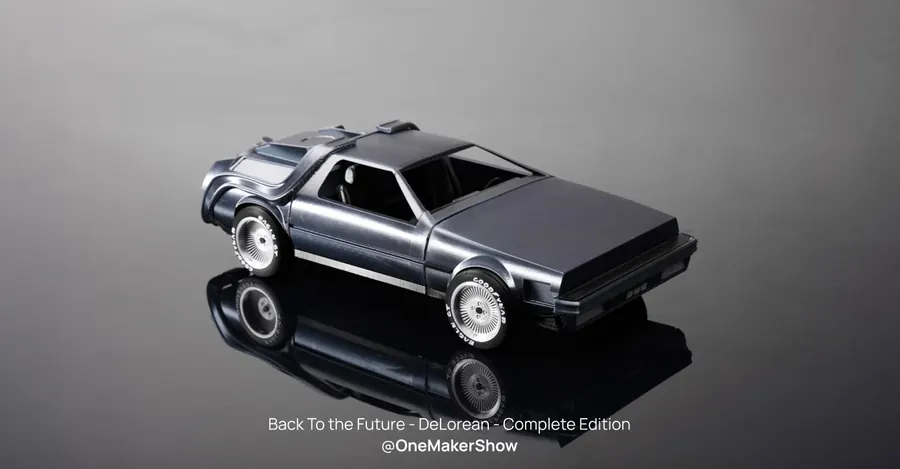 Подарки и декор с эффектомPLA Silk+ (блеск), PLA Metal, PLA Wood (под дерево), PLA Marble, PLA Glow (светится в темноте)
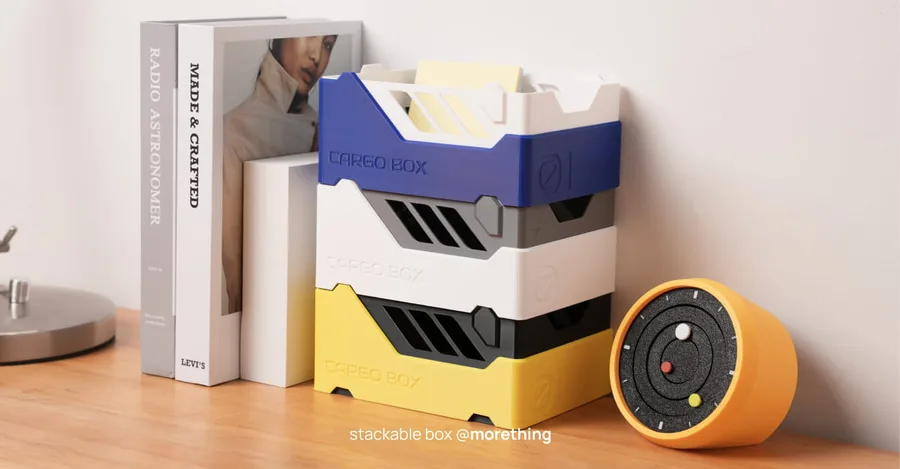 Крепления, держатели, органайзеры для домаPETG — не трескается от нагрузки и не боится тёплой комнаты; если нужен PLA, то PLA Tough+
 Ванная, кухня, влажные помещенияPETG — не набирает воду и выдерживает горячую воду лучше PLA
 Улица, солнце, салон автомобиляASA — не выцветает на солнце и держит нагрев до 100 °C; печатается только на закрытом принтере
 Детали рядом с мотором, лампой, нагревателемPC (поликарбонат) или ABS/ASA — у PC самая высокая термостойкость из наших пластиков
 Гибкие детали: прокладки, чехлы, подошвы, колёсаTPU; для печати из AMS — TPU for AMS
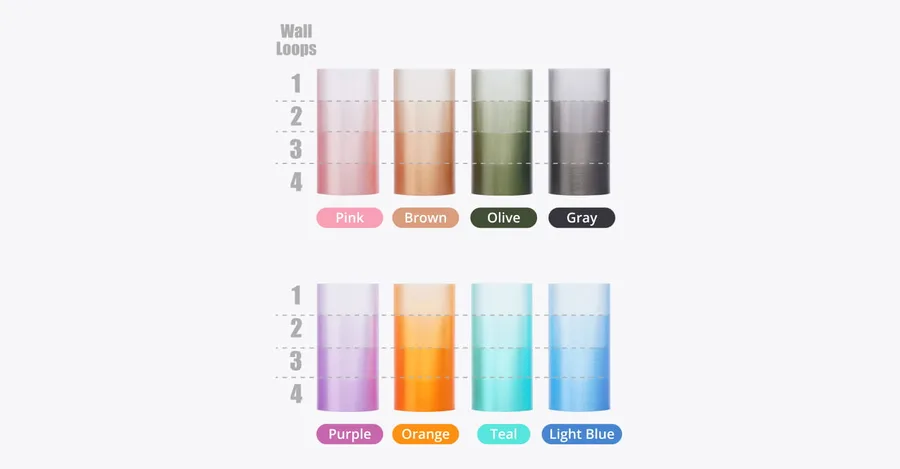 Абажуры, светильники, прозрачные корпусаPETG Translucent или PLA Translucent
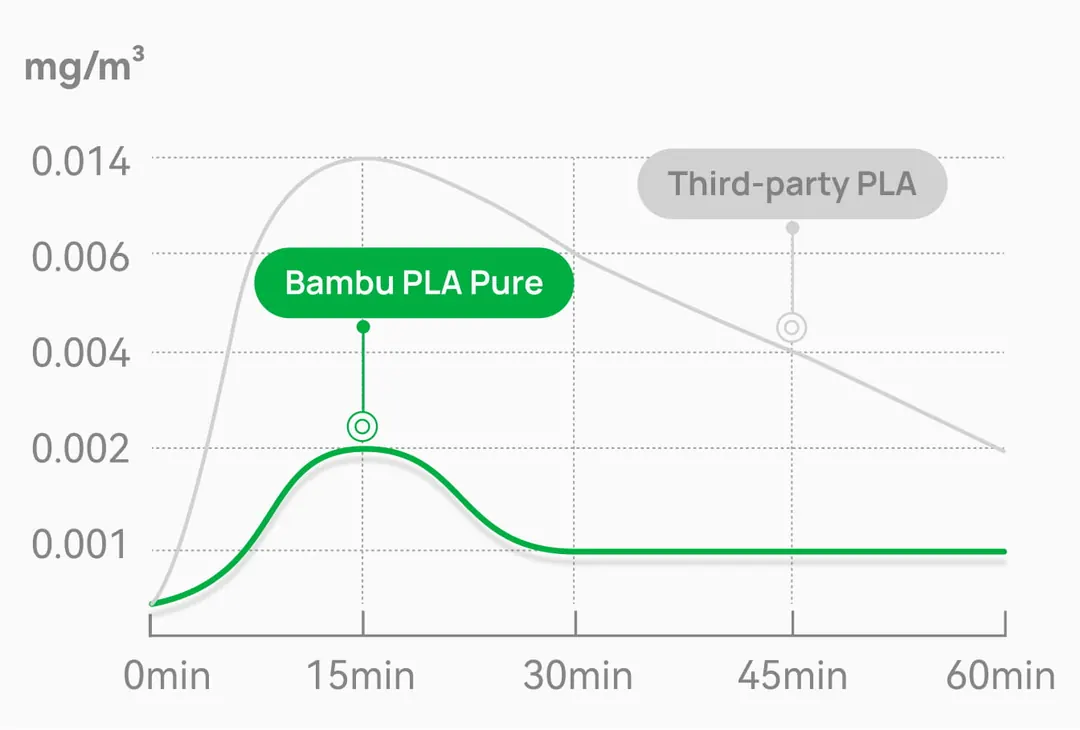 Посуда, формочки, контакт с едойPLA Pure — каждый компонент проверен на контакт с пищей; остальные пластики для еды не предназначены
Сравнение всех пластиков
 PLA BasicPLA · от 1 700 ₽ | 26,6 | 76 | 2750 | 13,8 | 57 | 0,43 | 5 из 5 | любой |
|---|---|---|---|---|---|---|---|---|
 PLA MattePLA · от 1 500 ₽ | 19,2 | 53 | 2360 | 6,6 | 58 | 0,4 | 5 из 5 | любой |
 PLA PurePLA · от 2 200 ₽ | 20,6 | 75 | 2880 | 10 | 60 | 0,28 | 5 из 5 | любой |
 PLA Basic GradientPLA · от 2 200 ₽ | 26,6 | 76 | 2750 | 13,8 | 57 | 0,43 | 5 из 5 | любой |
 PLA-CFPLA · от 2 300 ₽ | 23,2 | 89 | 3950 | 7,8 | 55 | 0,42 | 5 из 5 | любой |
 PLA Silk+PLA · от 2 000 ₽ | 18,5 | 75 | 2460 | 8,5 | 60 | 0,4 | 5 из 5 | любой |
 PLA Tough+PLA · от 2 500 ₽ | 80,6 | 65 | 2140 | 25,9 | 61 | 0,27 | 5 из 5 | любой |
 PLA Palette CMYKWPLA | 18,3 | 73 | 3043 | 10,2 | 56 | — | 5 из 5 | любой |
 PLA Silk Multi-ColorPLA · от 2 400 ₽ | 24,5 | 66 | 2370 | 4,6 | 53 | 0,52 | 5 из 5 | любой |
 PLA SparklePLA · от 2 600 ₽ | 66,5 | 63 | 2310 | 10,3 | 55 | 0,44 | 5 из 5 | любой |
 PLA MetalPLA · от 2 600 ₽ | 58,9 | 66 | 2290 | 16,8 | 62 | 0,4 | 5 из 5 | любой |
 PLA TranslucentPLA · от 2 000 ₽ | 18,5 | 85 | 3000 | 8,5 | 60 | 0,34 | 5 из 5 | любой |
 PLA WoodPLA · от 2 600 ₽ | 15,7 | 55 | 2780 | 5,6 | 60 | 1,25 | 4 из 5 | любой |
 PLA GalaxyPLA · от 2 600 ₽ | 55,4 | 58 | 2200 | 5,8 | 55 | 0,45 | 5 из 5 | любой |
 PLA GlowPLA · от 2 600 ₽ | 27,3 | 76 | 2640 | 19,8 | 55 | 0,46 | 5 из 5 | любой |
 PLA MarblePLA | 24 | 75 | 2920 | 6,5 | 56 | 0,44 | 5 из 5 | любой |
 PLA AeroPLA · от 4 800 ₽ | 28,8 | 45 | 1690 | 3,1 | 53 | 0,45 | 5 из 5 | любой |
 PETG HFPETG · от 1 700 ₽ | 31,5 | 64 | 2050 | 10,6 | 69 | 0,4 | 3 из 5 | любой |
 PETG BasicPETG · от 1 400 ₽ | 34,2 | 75 | 1950 | 10,5 | 71 | 0,45 | 4 из 5 | любой |
 PETG MattePETG | 32,6 | 65 | 1995 | 10 | 72,3 | 0,29 | 4 из 5 | любой |
 PETG TranslucentPETG · от 2 300 ₽ | 37,4 | 68 | 1610 | 7,2 | 74 | 0,3 | 4 из 5 | любой |
 PETG-CFPETG · от 2 500 ₽ | 41,2 | 70 | 2910 | 10,7 | 74 | 0,3 | 4 из 5 | любой |
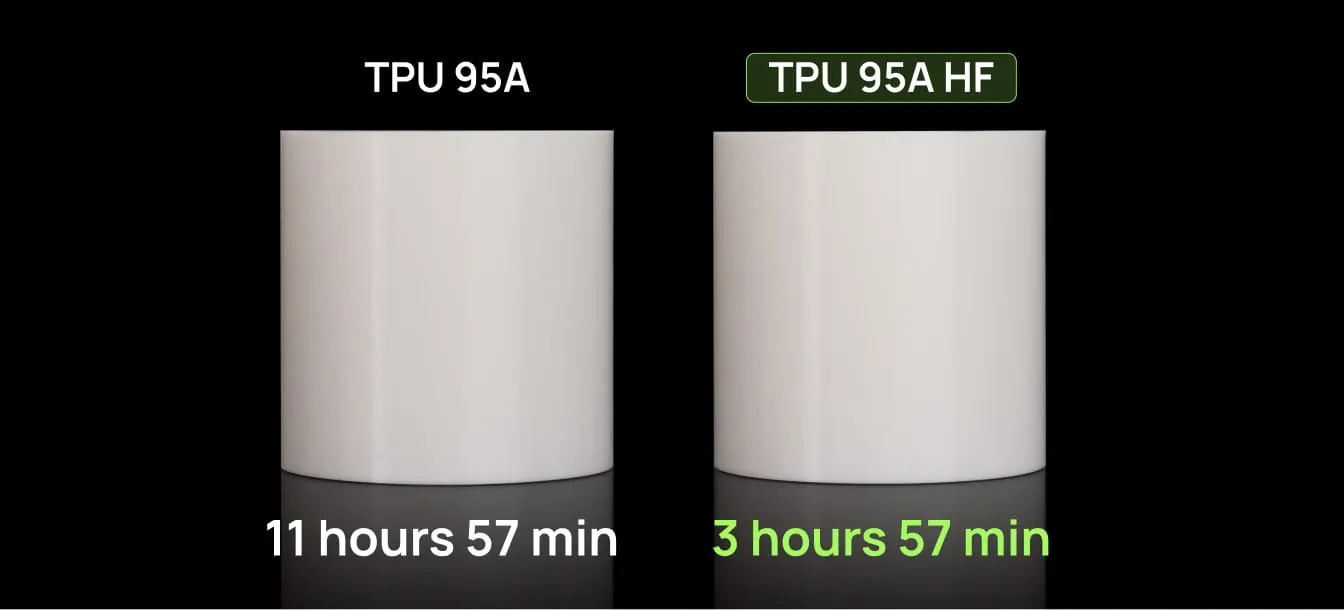
 TPU 95A HFTPU · от 3 600 ₽ | — | — | — | — | — | 1,08 | 3 из 5 | любой |
 TPU 85ATPU · от 4 000 ₽ | 124,3 | — | — | 88,5 | — | 0,67 | 1 из 5 | закрытый |
 TPU 90ATPU · от 3 600 ₽ | 124,2 | — | — | 87,3 | — | 0,61 | 1 из 5 | закрытый |
 TPU 75A (2,85 мм)TPU | — | — | — | — | — | 0,7 | 1 из 5 | закрытый |
 TPU for AMSTPU · от 3 400 ₽ | — | — | — | 19 | — | 1,2 | 3 из 5 | любой |
 ABSABS и ASA · от 2 200 ₽ | 39,3 | 62 | 1880 | 7,4 | 87 | 0,65 | 2 из 5 | закрытый |
 ASAABS и ASA | 41 | 65 | 1920 | 4,9 | 100 | 0,45 | 2 из 5 | закрытый |
 ABS-GFABS и ASA | 14,5 | 68 | 2860 | 5,3 | 99 | 0,53 | 1 из 5 | закрытый |
 ASA-CFABS и ASA | 14 | 72 | 3740 | 9,4 | 110 | 0,33 | 1 из 5 | закрытый |
 ASA AeroABS и ASA | 32 | 58 | 1510 | 3,4 | 85 | 0,8 | 1 из 5 | закрытый |
 PCPC | 34,8 | 108 | 2310 | 9 | 117 | 0,25 | 1 из 5 | закрытый |
 PC FRPC | 55 | 90 | 1890 | 8 | 113 | 0,12 | 1 из 5 | закрытый |
 PAHT-CFИнженерные | 57,5 | 125 | 4230 | 13,3 | 194 | 0,88 | 1 из 5 | закрытый |
 PA6-CFИнженерные | 40,3 | 151 | 5460 | 15,5 | 186 | 2,35 | 1 из 5 | закрытый |
 PA6-GFИнженерные | 27,2 | 120 | 3670 | 4,1 | 182 | 2,56 | 1 из 5 | закрытый |
 PET-CFИнженерные | 36 | 131 | 5320 | 4,5 | 205 | 0,37 | 1 из 5 | закрытый |
 PPA-CFИнженерные | 41,7 | 208 | 9860 | 4,3 | 227 | 1,3 | 1 из 5 | закрытый |
 PPS-CFИнженерные | 27,8 | 142 | 7160 | 2,8 | 264 | 0,05 | 1 из 5 | закрытый |
 Support for PLAПоддержки · от 2 200 ₽ | — | — | — | — | — | 0,88 | 5 из 5 | любой |
 Support for PLA/PETGПоддержки · от 3 000 ₽ | — | — | — | — | — | 1,02 | 5 из 5 | любой |
 Support for ABSПоддержки · от 2 600 ₽ | — | — | — | — | — | 0,14 | 2 из 5 | закрытый |
 Support for PA/PETПоддержки | — | — | — | — | — | 1,23 | 1 из 5 | закрытый |
 PVAПоддержки · от 2 900 ₽ | — | — | — | — | — | 6,25 | 5 из 5 | любой |
Полоска — доля от лучшего значения в таблице (у влагопоглощения — от худшего: короче — лучше). «—» — Bambu не публикует: у TPU и пластиков для поддержек прочность не измеряют. Нажмите на заголовок, чтобы отсортировать.
Простота печати — наша оценка из пяти, считается по фактам: минус два балла, если нужен закрытый принтер, и по баллу — за обязательную сушку, закалённое сопло, сопло горячее 230 °C и гибкий пруток.
Чем отличаются материалы
PLA — самый простой: печатается при 190–230 °C, почти не даёт усадки и запаха, работает на любом принтере. Жёсткий и прочный на изгиб, но размягчается уже около 57 °C — деталь на солнечном подоконнике или в машине летом поведёт.
PETG держит до 70 °C, вязче и не раскалывается от удара, не боится воды. Печатается горячее, при 230–260 °C, и любит сушку. Хороший второй пластик после PLA для практичных вещей.
ABS и ASA терпят 90–100 °C и годятся для деталей под нагрузкой и нагревом. ASA вдобавок не выцветает на солнце, поэтому это материал для улицы. Оба дают усадку и запах при печати, поэтому нужен закрытый принтер и проветривание.
PC — самый прочный и термостойкий в нашем каталоге: 108 МПа на изгиб и около 117 °C до деформации под нагрузкой (по данным Bambu Lab). Капризнее остальных: закрытая камера, горячий стол, обязательная сушка.
TPU — резиноподобный гибкий пластик. Его подбирают по твёрдости: 85A мягкий, как подошва кроссовка, 95A ближе к колесу самоката.
Что печатает ваш принтер
| Принтер | PLA | PETG | TPU | ABS / ASA | PC | Инженерные |
|---|---|---|---|---|---|---|
| A1 Mini | ✓да | ✓да | ✓да | —нет | —нет | —нет |
| A1 | ✓да | ✓да | ✓да | —нет | —нет | —нет |
| A2L | ✓да | ✓да | ✓да | —нет | —нет | —нет |
| P1S | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| P2S | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| X2D | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| H2S | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| H2D | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| H2C | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| H3C | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
| H2D Pro | ✓да | ✓да | ✓да | ✓да | ✓да | ✓да |
ABS, ASA, PC и инженерные пластики требуют закрытой камеры; PPS-CF Bambu Lab допускает только на серии H2. Пластики с углеволокном (CF) стирают обычное сопло — для них нужно закалённое; подробнее — на страницах PLA-CF и PETG-CF.
На какой пластине печатать
Пластины и клей| Пластик | Текстурированная PEIв комплекте с большинством принтеров | Гладкая PEIглянцевый низ детали | Инженернаядля ABS, ASA, PC | Cool Plate SuperTackтолько PLA и PETG |
|---|---|---|---|---|
| PLA | 45–65 °C, без клея | 45–65 °C, без клея | 45–65 °C, с клеем | около 40 °C, без клея; кроме PLA Silk |
| PETG | 60–80 °C; клей — как разделитель, чтобы деталь легче снималась | 60–80 °C, с клеем | 60–80 °C, с клеем | 55–65 °C, без клея |
| TPU | 35–45 °C | 35–45 °C, с клеем | 30–35 °C, с клеем | нельзя — портит покрытие |
| ABS, ASA | 90–100 °C, может понадобиться клей | 90–100 °C, с клеем | 90–100 °C, с клеем — лучший вариант | нельзя |
| PC | 100–120 °C, с клеем-карандашом | 100–120 °C, с клеем | 100–120 °C, с клеем — лучший вариант | нельзя |
| Нейлоны и PET-CF | 80–100 °C, с клеем-карандашом | Bambu Lab не указывает | 80–100 °C, с клеем — лучший вариант | нельзя |
| PPA-CF, PPS-CF | 100–120 °C, с клеем-карандашом | 100–120 °C, с клеем-карандашом | Bambu Lab не указывает | нельзя |
| PVA | 45–65 °C | 45–65 °C, с клеем | 45–65 °C, с клеем | Bambu Lab не указывает |
Деталь со стола снимают, когда он остынет до 35 °C, — так меньше риск повредить и деталь, и покрытие.
Стол моют тёплой водой со средством для посуды без масла. Ацетон для PEI-пластин Bambu Lab не рекомендует.
Клей на инженерной пластине нужен с любым пластиком: он защищает покрытие и помогает снять деталь.
Какое сопло нужно
Сопла и хотенды| Пластик | Закалённое сопло | 0,2 мм | 0,4 мм | 0,6 и 0,8 мм | Температура сопла |
|---|---|---|---|---|---|
| PLA: Basic, Matte, Silk+, Tough+, Pure, Translucent | не нужно | да | да | да | 190–240 °C |
| PLA Metal | не нужно | да | да | да | 190–230 °C |
| PLA Wood, Marble, Sparkle, Galaxy | лучше закалённое: частицы истирают сопло | нет — забьётся | да | да | 190–240 °C |
| PLA Glow | обязательно | нет | закалённое 0,4 — первый выбор | да | 210–240 °C |
| PLA-CF, PETG-CF | обязательно | нет | закалённое 0,4 — для пластиков Bambu | 0,6 — меньше риск засора | 210–270 °C |
| PETG Basic, PETG HF | не нужно | да | да | да | 230–270 °C |
| PETG Matte | не нужно | да | да | да | 230–260 °C |
| PETG Translucent | не нужно | нет | да | да | 230–260 °C |
| TPU 95A HF, TPU for AMS | не нужно | не рекомендуется | да | да | 200–250 °C |
| TPU 90A, 85A | не нужно | не рекомендуется | да, хотенд стандартного потока | да, стандартного потока | 200–250 °C |
| ABS, ASA | не нужно | да | да | да | 240–280 °C |
| PC | не нужно | не рекомендуется | да | да | 260–290 °C |
| PC FR | не нужно | да | да | да | 260–280 °C |
| ABS-GF, ASA-CF | обязательно | нет | закалённое 0,4 | 0,6 — меньше риск засора | 240–280 °C |
| ASA Aero | не нужно | нет | 0,4 — рекомендуется | закалённые не подходят | 240–280 °C |
| Нейлоны и PET-CF | обязательно | нет | закалённое 0,4 | 0,6 — рекомендуется | 260–290 °C |
| PPA-CF, PPS-CF | обязательно | нет | закалённое 0,4 | 0,6 — рекомендуется | 280–340 °C |
| PVA | не нужно | нет | да | да | 190–240 °C |
| Support for PA/PET (снят с производства) | обязательно | нет | да | да, 0,6 мм — рекомендуется | 260–290 °C |
| TPU 75A (2,85 мм) | не нужно | нет | да, хотенд для прутка 2,85 мм (H3C) | да, хотенд для прутка 2,85 мм (H3C) | 200–250 °C |
Сопло 0,2 мм у Bambu Lab есть только из нержавеющей стали — пластики с частицами (углеволокно, дерево, мрамор, блёстки) его забивают.
Закалённое сопло подходит и для обычных пластиков, так что его можно поставить и не менять. Нержавеющее с абразивными пластиками быстро изнашивается.
0,4 мм — универсальный размер, 0,2 мм — для мелких деталей, 0,6 и 0,8 мм — быстрее и прочнее, но грубее.
Сушка пластика
Как и чем сушить| Пластик | Сушить перед печатью | Сушильный шкаф | AMS 2 Pro | AMS HT | При печати |
|---|---|---|---|---|---|
| PLA: Basic, Matte, Silk+, Tough+, Pure, Translucent | желательно | 50–55 °C, 8 ч | 45 °C, 12 ч | 45 °C, 12 ч | осушитель по желанию |
| PLA с наполнителем: CF, Wood, Metal, Marble, Glow | желательно | 55 °C, 8 ч | 45 °C, 12 ч | 45 °C, 12 ч | осушитель по желанию |
| PETG Basic, PETG-CF | желательно | 65 °C, 8 ч | 65 °C, 12 ч | 65 °C, 12 ч | осушитель по желанию |
| PETG Matte | если катушка пролежала открытой больше 3 суток | 65 °C, 8 ч | 60 °C, 12 ч | 60 °C, 12 ч | осушитель по желанию |
| PETG HF, PETG Translucent | обязательно | 65 °C, 8 ч | 65 °C, 12 ч | 65 °C, 12 ч | только с осушителем |
| TPU: 95A HF, for AMS, 90A, 85A, 75A | обязательно | 70 °C, 8 ч | не рекомендуется | 75 °C, 12–18 ч | только с осушителем |
| ABS, ASA | желательно | 80 °C, 8 ч | нет — не хватит нагрева | 80 °C, 8 ч | осушитель по желанию |
| PC | обязательно | 80 °C, 8 ч | нет — не хватит нагрева | 80 °C, 8 ч | только с осушителем |
| ABS-GF, ASA-CF, ASA Aero | обязательно | 80 °C, 8 ч | нет — не хватит нагрева | 80 °C, 8 ч | только с осушителем |
| PC FR | обязательно | 80 °C, 8 ч | нет — не хватит нагрева | 80 °C, 8 ч | только с осушителем |
| Нейлоны: PAHT-CF, PA6-CF, PA6-GF; PET-CF | обязательно | 80 °C, 8–12 ч | нет — не хватит нагрева | до 85 °C | только с осушителем |
| PPA-CF, PPS-CF | обязательно | 100–140 °C, 8–12 ч | нет — не хватит нагрева | до 85 °C — может не досушить | только с осушителем |
| PVA (растворимая поддержка) | обязательно | 80 °C, 8–12 ч | нет — не хватит нагрева | 85 °C, 18 ч | только с осушителем |
| Support for PA/PET (снят с производства) | обязательно | 80 °C, 8–12 ч | — | — | только с осушителем |
Частые вопросы
Какой пластик лучше для 3D-принтера?
Универсального лучшего нет: материал выбирают под деталь. Для начала и для декора — PLA, для практичных вещей дома — PETG, для улицы и нагрева — ASA или PC, для гибких деталей — TPU. Таблица «Какой пластик выбрать под задачу» выше разбирает частые случаи.
Какие виды пластика бывают для 3D-печати?
Основные — PLA, PETG, ABS, ASA, PC и TPU. Поверх них есть варианты с наполнителями (углеволокно CF, стекловолокно GF), с декоративными эффектами (шёлк, металл, дерево, мрамор) и пластики для поддержек, в том числе растворимый в воде PVA.
Какой пластик для 3D-принтера самый прочный?
Из нашего каталога — PC: 108 МПа на изгиб против 62–76 МПа у ABS, PETG и PLA (по данным Bambu Lab). Но прочность бывает разной: на удар лучше всего держит PLA Tough+, а у PETG деталь скорее согнётся, чем расколется.
Какой пластик выдерживает высокую температуру?
PC держит около 117 °C под нагрузкой, ASA — до 100 °C, ABS — до 87 °C. PETG размягчается около 70 °C, PLA — около 57 °C. Для автомобиля летом и деталей рядом с нагревом берите ASA или PC.
Какой пластик пищевой?
Из нашего ассортимента для контакта с едой предназначен PLA Pure: каждый его компонент проверен по нормам ЕС. Важна и сама печать: сопло без свинца, чистый путь подачи, а слоистую поверхность сложно отмыть, поэтому для многоразовой посуды деталь стоит покрыть пищевым лаком.
Чем PLA отличается от PETG?
PLA проще печатать и он жёстче, PETG терпит нагрев до 70 °C против 57 °C у PLA, не боится воды и при ударе гнётся, а не трескается. Для фигурок и макетов берут PLA, для креплений, деталей ванной и всего, что стоит в тепле, — PETG. Подробно — в разделе PETG.
Нужно ли сушить пластик перед печатью?
Можно ли посмотреть пластики вживую?
Да. В шоуруме на проспекте Магеллана, 2 (ежедневно 10:00–20:00) стоят катушки всех цветов в наличии и образцы напечатанных деталей, можно потрогать и сравнить материалы. Подробнее — на странице шоурума.
 Telegram