Базовый режим по данным Bambu Lab: сопло 190–230 °C, стол 35–45 °C, обдув детали включён, скорость до 300 мм/с. Подходят Cool Plate, High Temperature Plate и Textured PEI; для PLA Basic Bambu Lab советует тонкий слой клея. Катушки Bambu Lab с RFID-меткой: AMS считывает её, и профиль подставляется сам. Отдельные виды горячее: PLA Silk+ и Silk Multi-Color — 210–240 °C, PLA-CF — 210–240 °C, PLA Tough+ — 220–250 °C, PLA Aero — 220–260 °C. Для PLA Pure, Tough+ и Translucent стол можно поднять до 65 °C.
Признаки недостаточной температуры сопла. Если сопло холоднее, чем нужно пластику, он не успевает расплавиться на полной скорости. Слои плохо спекаются: деталь ломается руками точно по линии слоя. На стенках появляются матовые полосы или пятна на глянцевом пластике, а у шёлкового PLA пропадает блеск. Видна недоэкструзия: тонкие и рваные линии, щели между периметрами, дырявый верхний слой, щелчки экструдера. Что делать: поднимите температуру на 5–10 °C в пределах диапазона материала или снизьте скорость. Профиль под своё сопло выбирайте именно тот, что в слайсере для этого вида PLA: у Silk, Tough+ и CF нижняя граница выше, чем у PLA Basic.
В закрытом принтере PLA боится жары, а не холода. Если в камере становится теплее HDT, пруток размягчается в экструдере раньше времени и забивает его. Bambu Lab советует печатать PLA при комнатной температуре 10–30 °C, а летом открывать дверцу или крышку принтера и снижать стол на 5–10 °C. После ABS или PC сначала сделайте холодную протяжку сопла: остатки горячего пластика мешают PLA.
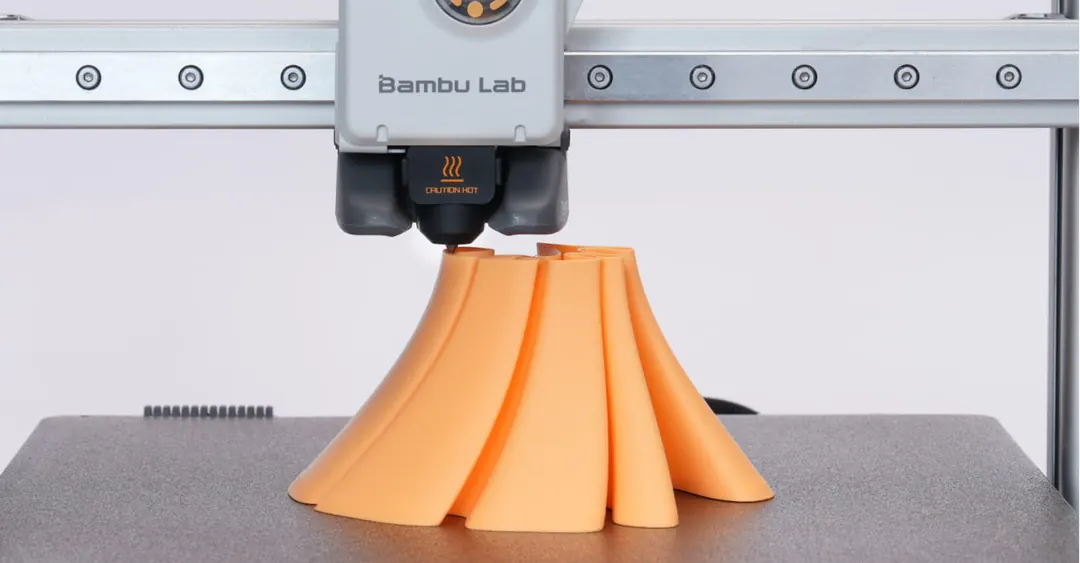
Готовые профили каждого типа уже есть в Bambu Studio: RFID-метка на катушке подставляет их сама.

 Telegram