Москва, просп. Магеллана, 2 Ежедневно 10:00–20:00

+7 925 890-84-90

TPU — гибкий пластик для 3D-печати

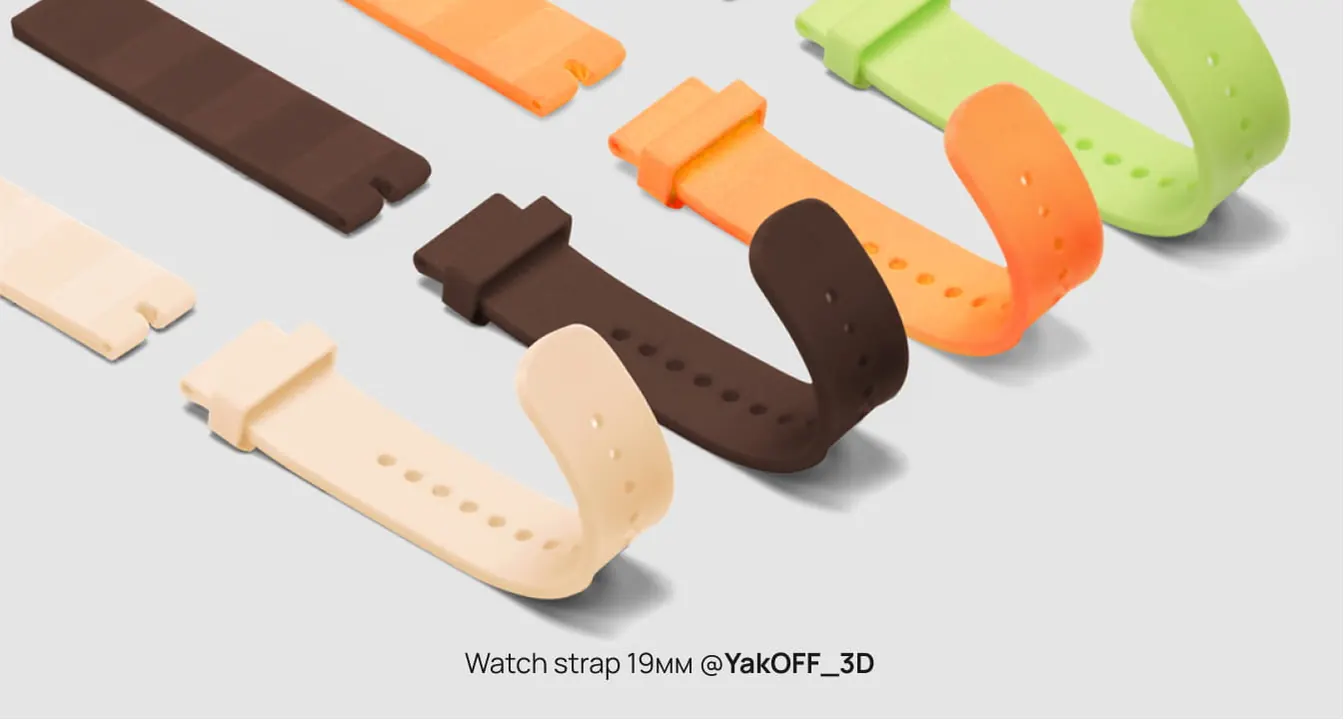
TPU — резиноподобный пластик: деталь гнётся, тянется и возвращает форму. Его берут для чехлов, отбойников, подошв, шин и прокладок — всего, что должно пружинить, а не ломаться.

Твёрдость
75A–95A по Шору
Сопло
200–250 °C
Стол
30–35 °C
Через AMS
только TPU for AMS
Сушка
70 °C, 8 ч
Сопло, диаметр
0,4–0,8 мм

5 типов, 36 цветов · от 3 400 ₽ · выбрать тип

Катушки TPU 95A HF и напечатанные гибкие детали

Какой TPU выбрать

Все цвета и фильтры

Полная шкала — лучшее значение среди всех пластиков в гиде. Простота печати — наша оценка, как считаем — на странице сравнения пластиков.

Сравнение всех видов TPU

Сравнить со всеми пластиками
Сравнение пластиков по данным Bambu Lab. Нажмите на заголовок колонки, чтобы отсортировать.
TPU 95A HFTPU · от 3 600 ₽—————1,083 из 5любой
TPU 85ATPU · от 4 000 ₽124,3——88,5—0,671 из 5закрытый
TPU 90ATPU · от 3 600 ₽124,2——87,3—0,611 из 5закрытый
TPU 75A (2,85 мм)TPU—————0,71 из 5закрытый
TPU for AMSTPU · от 3 400 ₽———19—1,23 из 5любой

Полоска — доля от лучшего значения в таблице (у влагопоглощения — от худшего: короче — лучше). «—» — Bambu не публикует: у TPU и пластиков для поддержек прочность не измеряют. Нажмите на заголовок, чтобы отсортировать.

Что печатают из TPU

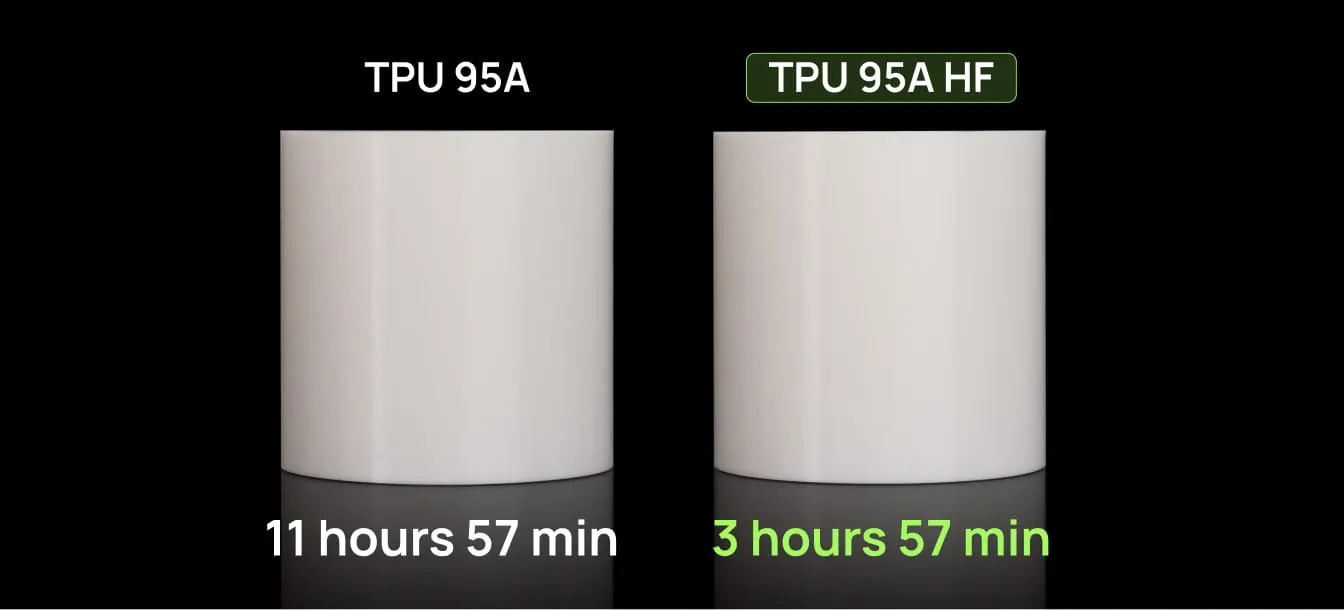
В три раза быстрее TPU 95A
В три раза быстрее TPU 95A · TPU 95A HF
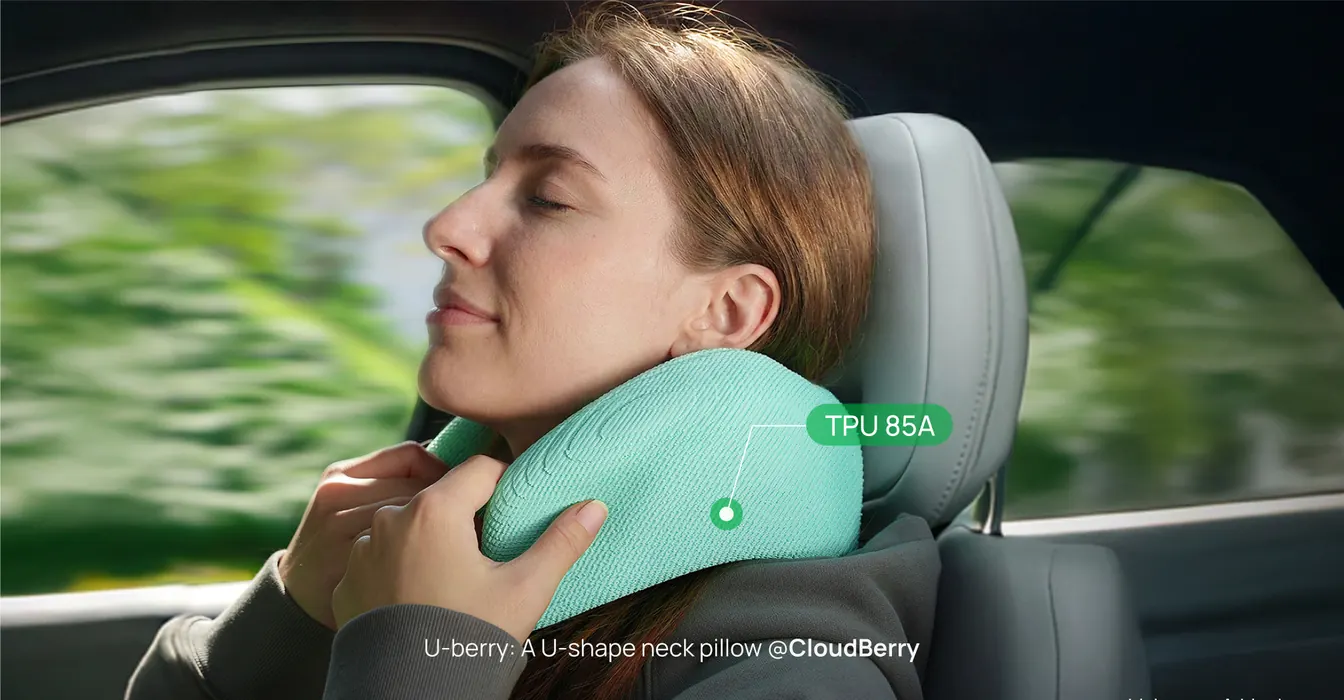
Мягкая амортизация для того, что касается тела
Мягкая амортизация для того, что касается тела · TPU 75A (2,85 мм)
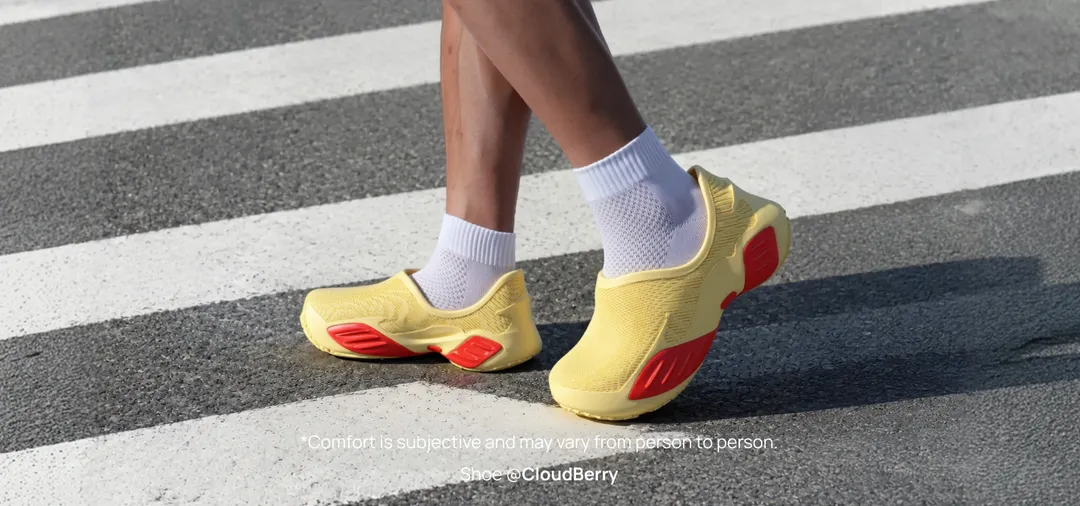
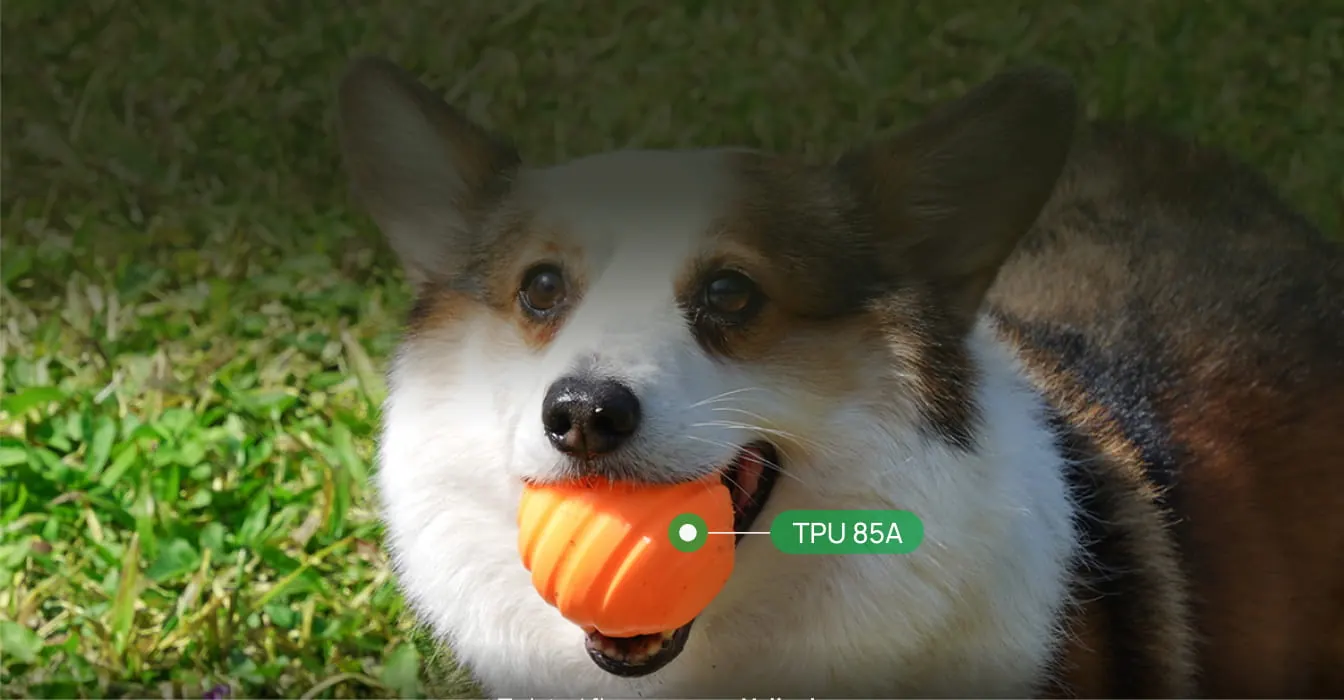
Гасит удары и смягчает
Гасит удары и смягчает · TPU 85A
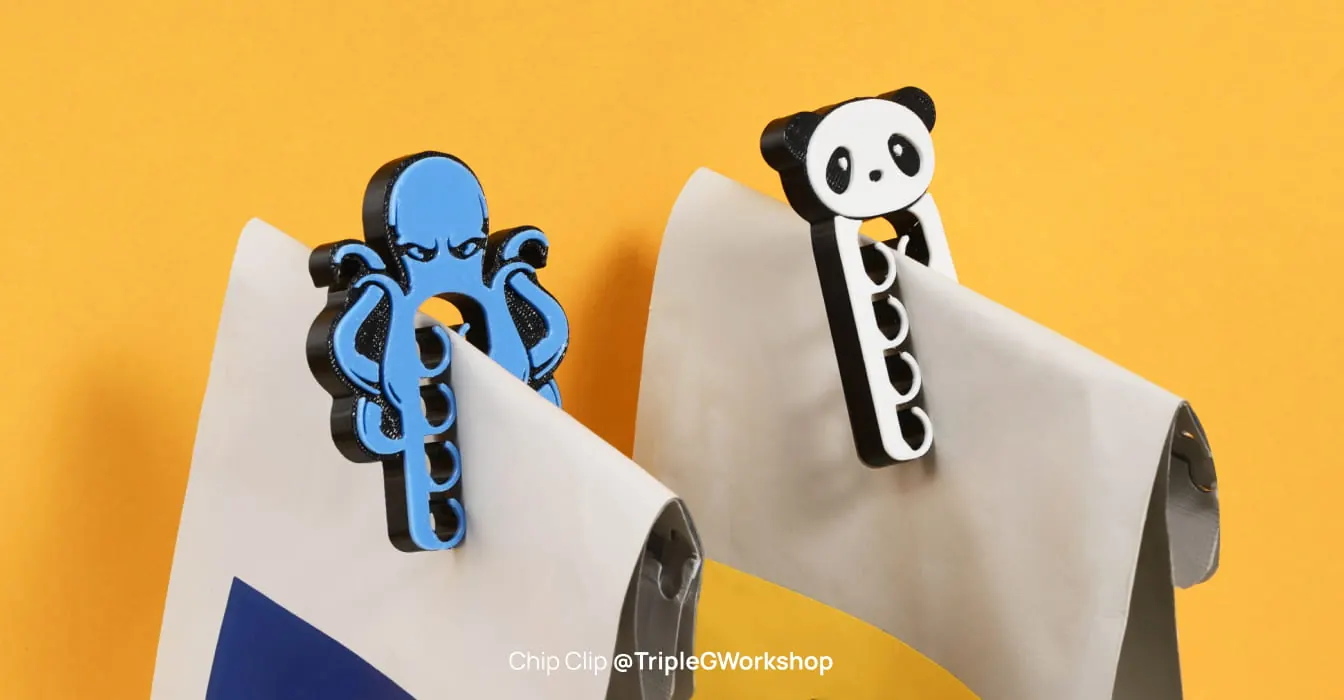
Клипсы для пакетов
Клипсы для пакетов · TPU for AMS
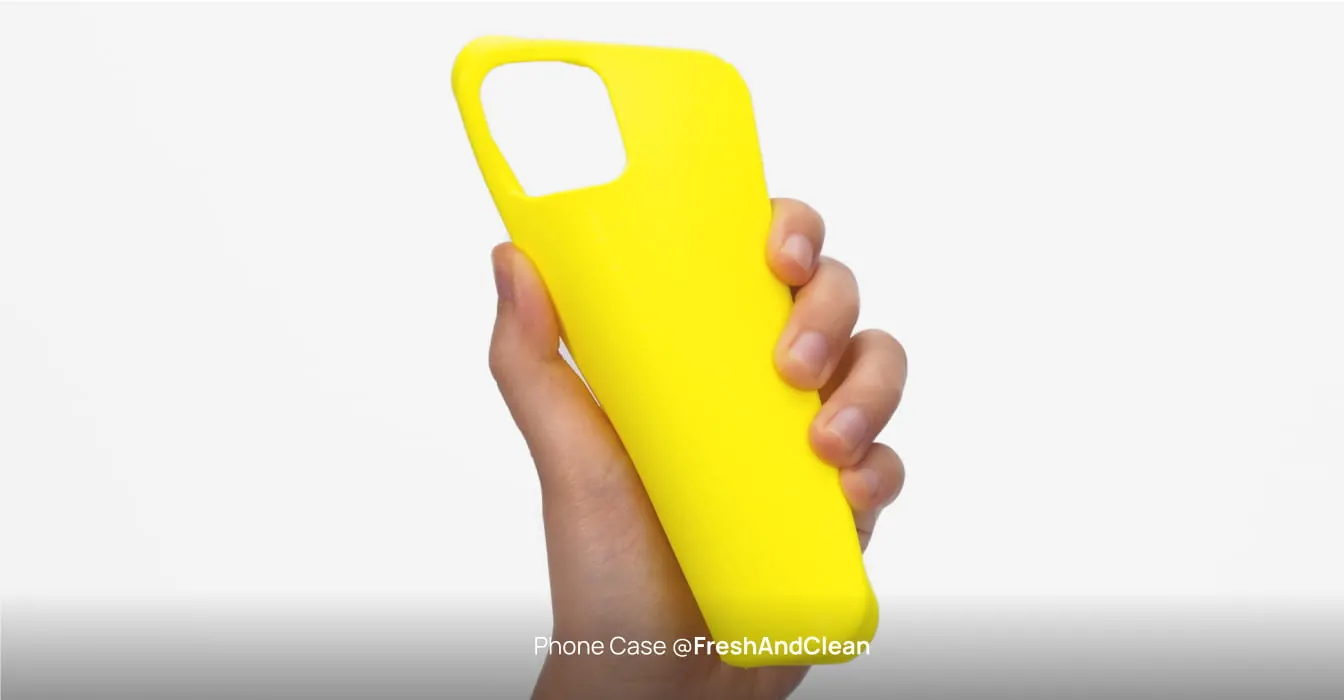
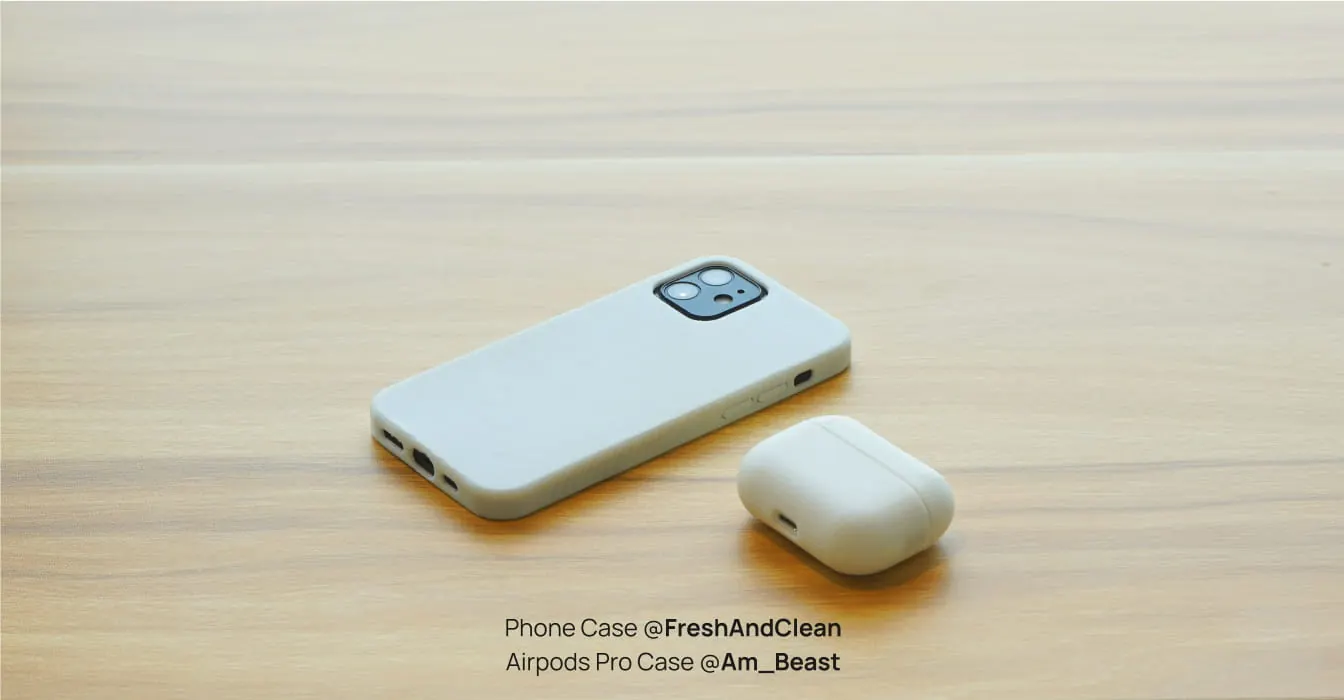
Чехол для телефона
Чехол для телефона · TPU 95A HF
Быстрая и надёжная печать мягким TPU — наконец-то
Быстрая и надёжная печать мягким TPU — наконец-то · TPU 75A (2,85 мм)
Самый мягкий в линейке
Самый мягкий в линейке · TPU 85A
Прочнее, но всё ещё гибкий
Прочнее, но всё ещё гибкий · TPU 90A
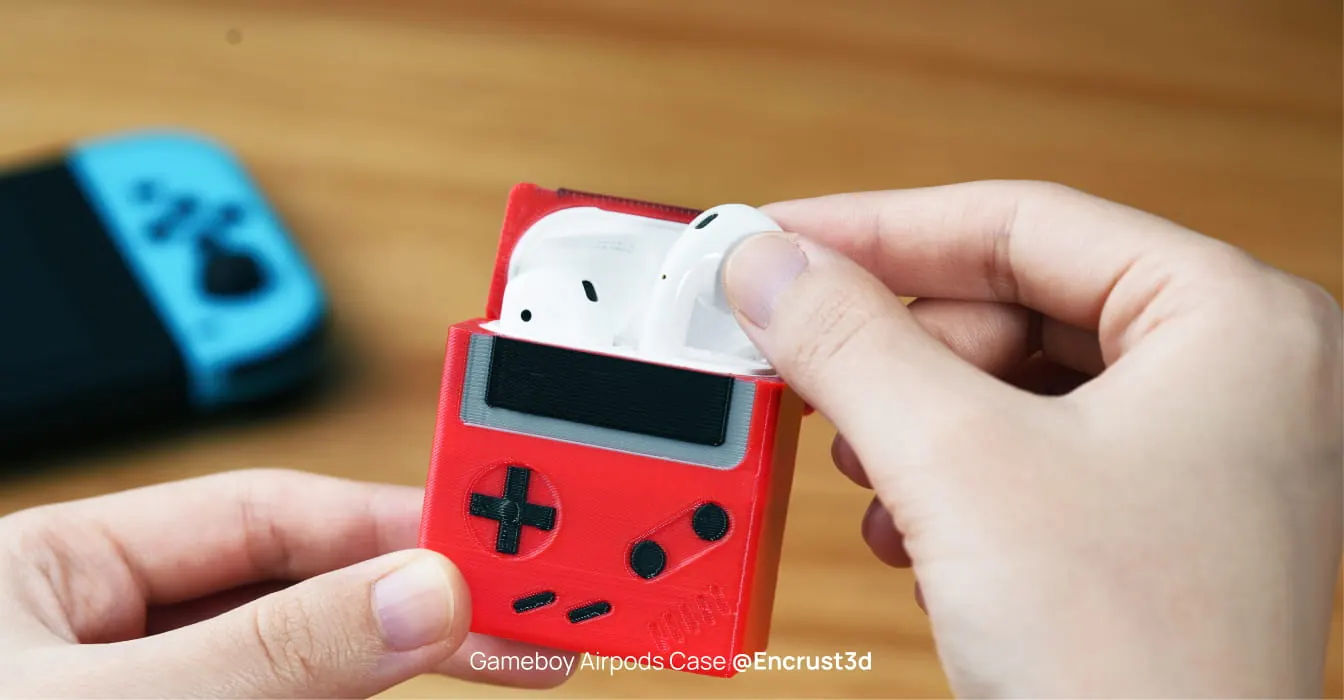
Чехол для наушников
Чехол для наушников · TPU for AMS
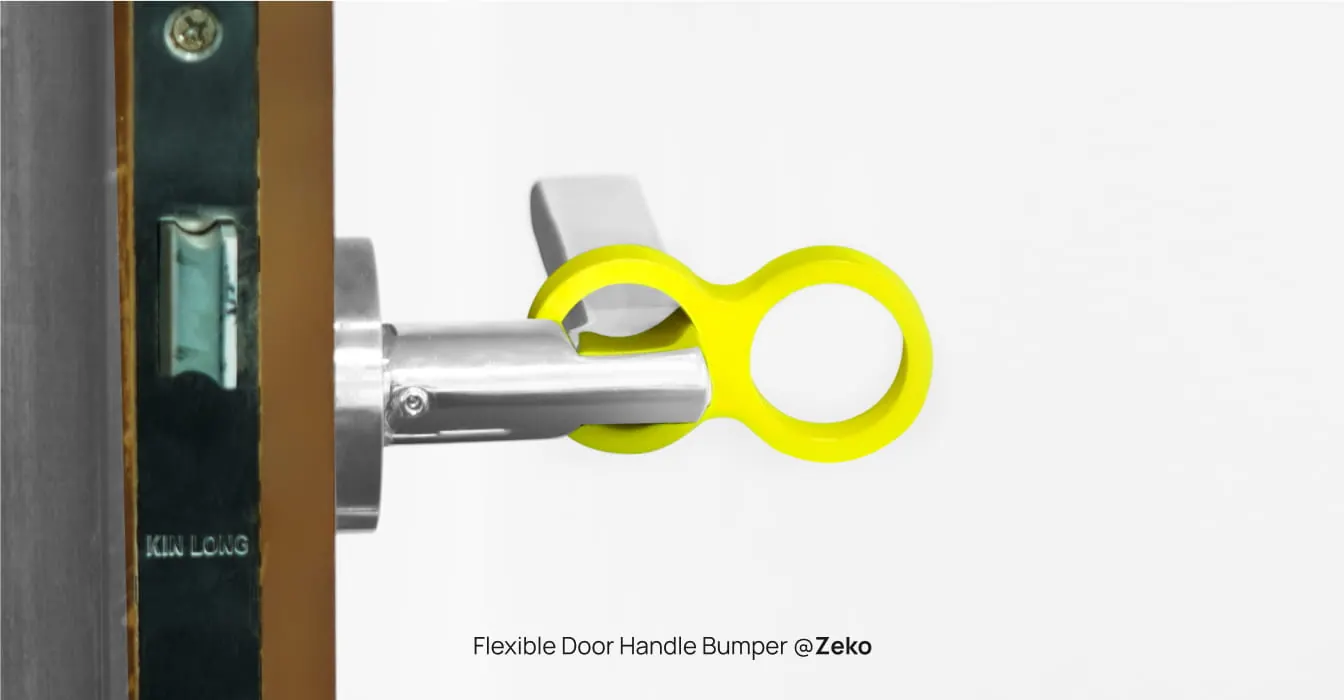
Отбойник для дверной ручки
Отбойник для дверной ручки · TPU 95A HF

Что такое TPU и что значит твёрдость по Шору

TPU — термопластичный полиуретан. По ощущениям это резина, только её можно плавить и печатать. Деталь из TPU растягивается в несколько раз: по данным Bambu Lab удлинение при разрыве у 85A, 90A и 95A HF — больше 650 % вдоль слоёв. Пластик держит удары, стоек к большинству масел и жиров, почти не пахнет при печати. Слабые места — кислоты и щёлочи, влага (TPU быстро её впитывает) и контакт с едой: пищевым он не считается.

Мягкость TPU обозначают твёрдостью по Шору: число и буква шкалы. Шкала A — для мягких материалов, D — для твёрдых. Чем больше число, тем жёстче пластик. 85A — самый мягкий в линейке: напоминает мягкую подошву кроссовка, легко гнётся пальцами. 90A плотнее, лучше держит форму, но всё ещё сжимается рукой. 95A — упругий, как колесо роликовых коньков: гнётся с усилием и сразу пружинит обратно. 68D у TPU for AMS — уже шкала твёрдых материалов: тонкая стенка гнётся, толстая деталь на ощупь ближе к жёсткому пластику.

Твёрдость определяет не только ощущения в руке, но и то, как пластик идёт через принтер. Мягкий пруток при подаче сминается и гнётся в трубке, поэтому чем мягче TPU, тем больше ограничений по соплам, принтерам и AMS. Печатать TPU мягче 85A принтеры Bambu Lab не умеют.

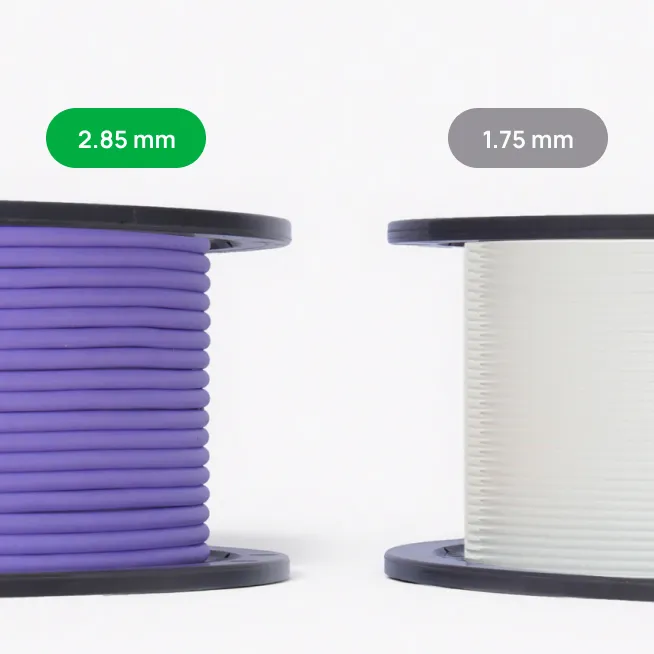
С ноября 2026 года у Bambu Lab есть и 75A — TPU 75A (2,85 мм), самый мягкий TPU в линейке (76 ± 1A по Шору, удлинение больше 800 %). Он выпускается прутком 2,85 мм вместо привычных 1,75 мм: толстый пруток не сминается в подаче, поэтому сверхмягкий пластик печатается быстро. Работает только на принтере H3C с экструдером FlexFeed.

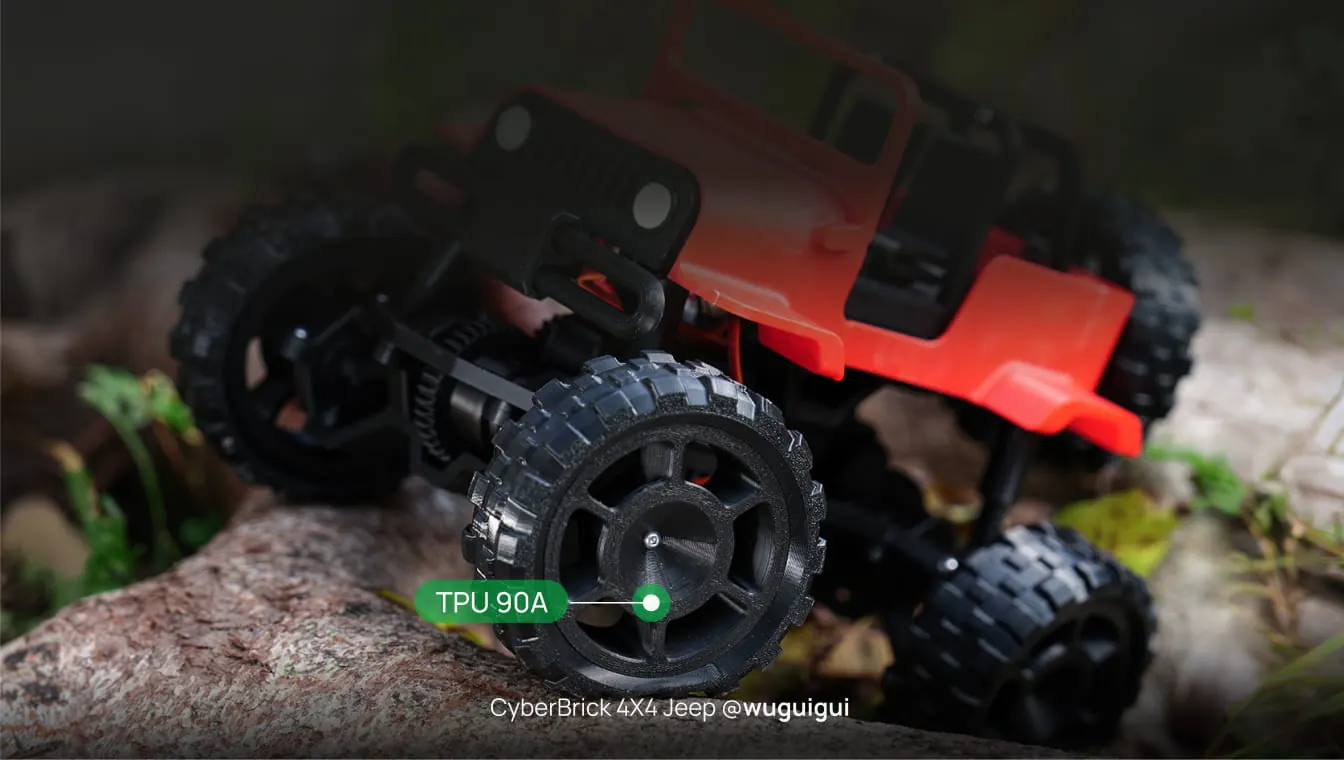
Для чего подходит TPU

Когда лучше взять другой пластик

Как печатать TPU на принтерах Bambu Lab

Начните с готового профиля Bambu для своей катушки — для TPU он важнее, чем для других пластиков. Сопло: 200–250 °C у 85A и 90A, 220–240 °C у 95A HF и TPU for AMS. Стол 30–35 °C, обдув включён. Пластина — Smooth PEI или Textured PEI, на текстурной клей не нужен. Cool Plate SuperTack не подходит. Перед печатью выключите калибровку динамики потока: параметры уже подобраны в профиле. Сопло лучше новое или прочищенное холодной протяжкой, особенно если до этого печатали пластиком с углеволокном — остатки волокон тормозят мягкий пруток.
Скорость у TPU упирается в то, сколько пластика успевает расплавиться. По данным Bambu Lab обычный TPU 95A выдаёт до 3,6 мм³/с, TPU 95A HF — до 12 мм³/с, TPU for AMS — до 18 мм³/с. Отсюда предел скорости в профилях: до 200 мм/с у 95A HF и до 250 мм/с у TPU for AMS. У 85A и 90A максимальный объёмный расход в профиле повышать не советуют — мягкий пруток при перегрузке проскальзывает в экструдере, и деталь выходит с пропусками.

Отвод (ретракт) — короткий: 0,4–0,8 мм на 10–30 мм/с у 85A и 90A, 0,8–1,4 мм на 20–40 мм/с у 95A HF и TPU for AMS. Если тянутся нити, увеличьте отвод на 0,2 мм, снизьте температуру примерно на 5 °C и печатайте несколько моделей по очереди («по объектам»), а не слоями — так меньше холостых перемещений. Поддержки удобнее делать из светлого PLA: от TPU он отходит, а тёмный может испачкать деталь. Если поддержку или деталь не отделить, капните спирт в щель и отделяйте медленно.

РежимTPU 95A HFTPU 85ATPU 90ATPU 75ATPU for AMS
Сопло220–240 °C220–240 °C220–240 °C200–250 °C220–240 °C
СтолSmooth PEI (30–45 °C) · Textured PEI (30–45 °C)Smooth PEI (30–45 °C) · Textured PEI (30–45 °C)Smooth PEI (30–45 °C) · Textured PEI (30–45 °C)Textured PEI / Smooth PEI (30–35 °C)Smooth PEI (30–35 °C) · Textured PEI (30–35 °C)
Скоростьдо 80 мм/с——до 200 мм/с—
Обдув50–100%50–100%50–100%включён20–50%
СушкаСушильная печь: 70 °C, 8 часов · Стол X1-серии: 80–90 °C, 12 часовСушильная печь: 70 °C, 8 часов · Стол X1-серии: 80–90 °C, 12 часовСушильная печь: 70 °C, 8 часов · Стол X1-серии: 80–90 °C, 12 часовСушильный шкаф: 70 °C, 8 часов · Стол принтера: 90 °C, 16 часовСушильная печь: 70 °C, 8 часов · Стол X1-серии: 80–90 °C, 12 часов
Отжиг—————
Закалённое соплонужнонужнонужноне нужноне нужно
Закрытая камеране нужноне нужноне нужноне нужноне нужно

Готовые профили каждого типа уже есть в Bambu Studio: RFID-метка на катушке подставляет их сама.

Пластина, сопло и сушка для TPU

Все пластики

На какой пластине печатать

ПластикТекстурированная PEIв комплекте с большинством принтеровГладкая PEIглянцевый низ деталиИнженернаядля ABS, ASA, PCCool Plate SuperTackтолько PLA и PETG
TPU35–45 °C35–45 °C, с клеем30–35 °C, с клеемнельзя — портит покрытие

Какое сопло нужно

ПластикЗакалённое сопло0,2 мм0,4 мм0,6 и 0,8 ммТемпература сопла
TPU 95A HF, TPU for AMSне нужноне рекомендуетсядада200–250 °C
TPU 90A, 85Aне нужноне рекомендуетсяда, хотенд стандартного потокада, стандартного потока200–250 °C
TPU 75A (2,85 мм)не нужнонетда, хотенд для прутка 2,85 мм (H3C)да, хотенд для прутка 2,85 мм (H3C)200–250 °C

Сколько сушить

ПластикСушить перед печатьюСушильный шкафAMS 2 ProAMS HTПри печати
TPU: 95A HF, for AMS, 90A, 85A, 75Aобязательно70 °C, 8 чне рекомендуется75 °C, 12–18 чтолько с осушителем

Подробнее о сушке и хранении — в разделе «Сушка пластика».

Сушка и принтеры

Сушка и хранение TPU

TPU впитывает влагу быстрее большинства пластиков, а сырой пруток даёт пузыри, нити и слабые слои. Сушите каждую катушку перед печатью: 70 °C 8 часов в сушильном шкафу. На столе закрытого принтера под крышкой — 90 °C 16 часов для 85A и 90A, 80–90 °C 12 часов для 95A HF и TPU for AMS, катушку в середине переворачивают. Сушить можно и в AMS 2 Pro или AMS HT.

При сушке катушка расширяется: ширина растёт с 65,4 до 69,4 мм, это нормально — просто берите сушильный бокс с запасом по размеру. После печати пластик сразу убирают в герметичную ёмкость с влагопоглотителем: влажность должна быть ниже 20 %. Катушку, которая пролежала долго, сушат заново.

Какие принтеры и AMS подходят для TPU

Через AMS штатно печатается только TPU for AMS: его можно заряжать в AMS, AMS lite, AMS 2 Pro и AMS HT как обычную катушку. TPU 85A, 90A и 95A HF в AMS, AMS lite и AMS 2 Pro не подходят — они слишком мягкие для автоподачи. Их печатают с внешней катушки: из сушильного бокса или с держателя. AMS HT для них работает только как закрытый сухой бокс: автоподачу не используют, пруток выводят через отдельный выход для TPU на задней стенке и заправляют вручную. Чтобы держать AMS и внешнюю катушку TPU на одном принтере, есть адаптер 4-в-1 для PTFE-трубок.

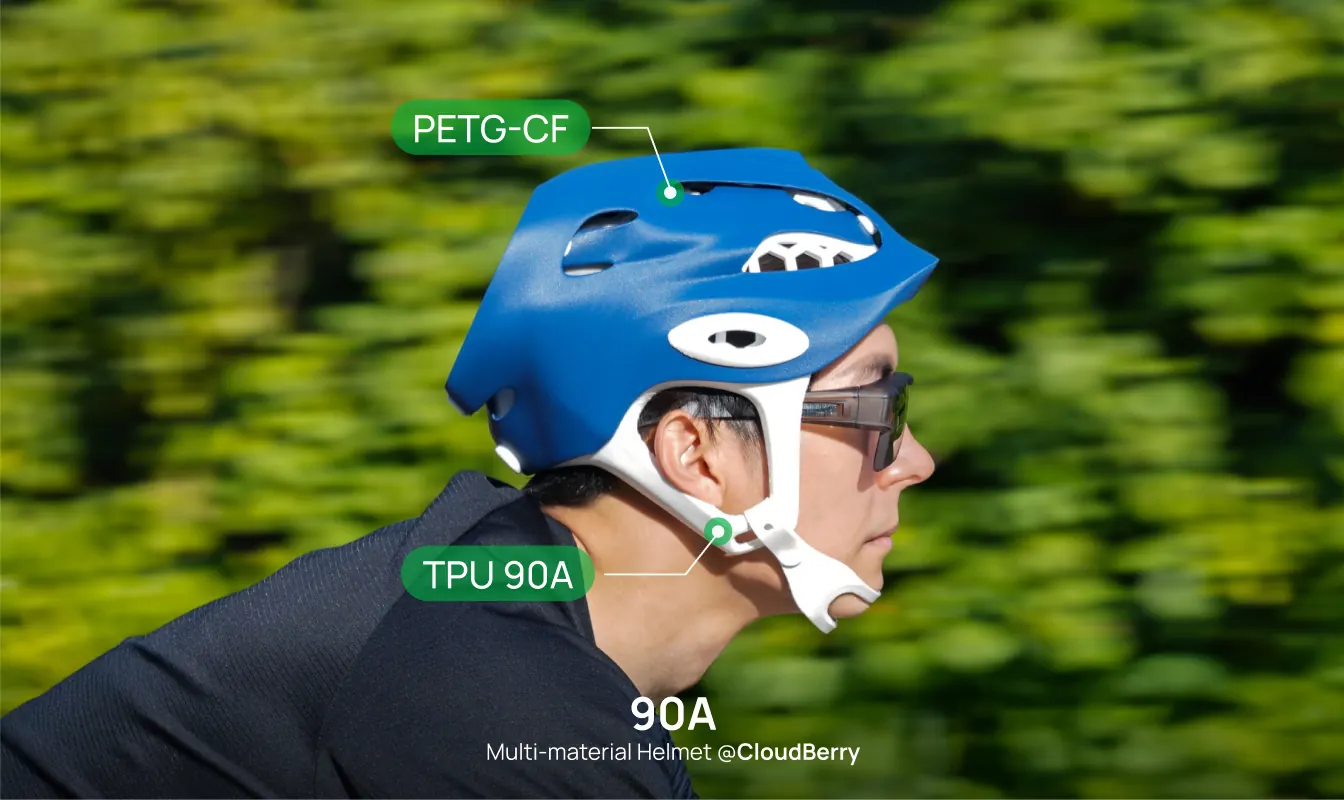
TPU 90A, 95A HF и TPU for AMS печатаются на всех актуальных принтерах Bambu Lab, включая открытые A1 и A1 mini: закрытая камера TPU не нужна, ему хватает 25–45 °C в камере. TPU 85A сложнее: его поддерживают H2S, H2D, H2C и серии X и P, а A1 и A1 mini — нет; сопло нужно 0,6 или 0,8 мм (сопла). На серии H2 TPU подают через правый вход, а 85A заводят прямо в экструдер, без PTFE-трубки. Печатать TPU вместе с PLA и PETG в одной модели можно только на двухсопловых H2D и H2C, и только с 90A, 95A HF или TPU for AMS.

TPU 75A (2,85 мм) — отдельный случай: он печатается только на H3C, печатающим инструментом для прутка 2,85 мм (в комплекте, стоит в слоте № 8 с сушилкой) и подаётся из встроенной AMS 3H. В AMS, AMS lite, AMS 2 Pro, AMS HT и в обычные хотенды его не ставят; вставлять пруток прямо во вход AMS нельзя.

С чем сравнивают TPU

TPU 95A или TPU for AMS

Главное различие — подача. TPU for AMS заряжается в любой AMS и печатается в несколько цветов, как PLA. TPU 95A HF в AMS не идёт, только с внешней катушки. Зато 95A HF заметно мягче: 95A против 68D. Если деталь должна мяться в руке — чехол, отбойник, накладка, — берите 95A HF.

TPU for AMS быстрее (до 18 мм³/с против 12 мм³/с у 95A HF по замерам Bambu Lab) и меньше тянет нити. Но у него слабее связь слоёв: удлинение поперёк слоёв 31 % против больше 480 % у 95A HF. Деталь, которую будут растягивать по высоте печати, лучше делать из 95A HF или класть на бок.

TPU 85A или 90A

85A мягче и приятнее на ощупь — для подушек, мягких вставок и вещей, которые мнут руками. 90A лучше держит форму — для подошв, шин, ремешков и деталей, которые должны и гнуться, и не расплываться под нагрузкой. Прочность на растяжение у них почти одинаковая: 12,0 и 12,5 МПа.

По печати 90A проще. Он работает с соплом 0,4 мм, печатается на A1 и A1 mini и умеет многоматериальную печать с PLA и PETG на H2D и H2C. 85A требует сопла 0,6 или 0,8 мм, не поддерживается на серии A и полноценно с другими пластиками не печатается. Если сомневаетесь — начните с 90A.

TPU 75A (2,85 мм) или TPU 85A

TPU 75A мягче (76A против 85A), с матовой поверхностью без маслянистого блеска и печатается заметно быстрее: пруток 2,85 мм не сминается в подаче, и расход доходит до 10 мм³/с — примерно втрое больше мягкого TPU 1,75 мм. На тесте Bambu Lab стелька из TPU 75A вышла за 48 минут, из TPU 85A — за 2 часа 14 минут.

Но TPU 75A работает только на H3C. На всех остальных принтерах Bambu Lab самый мягкий вариант — TPU 85A (на закрытых принтерах серий H2, X и P).

Частые вопросы

TPU филамент — что это?

Это гибкий пластик для 3D-принтера из термопластичного полиуретана, по ощущениям похожий на резину. Детали из него гнутся, растягиваются и возвращают форму, держат удары и масло. У Bambu Lab пять видов TPU разной мягкости: 75A (пруток 2,85 мм для H3C), 85A, 90A, 95A HF и TPU for AMS.

Какой TPU можно заряжать в AMS?

Только TPU for AMS — он подаётся через AMS, AMS lite, AMS 2 Pro и AMS HT как обычная катушка. TPU 85A, 90A и 95A HF в AMS не заряжают: мягкий пруток сминается при автоподаче. Их печатают с внешней катушки, а AMS HT можно использовать как закрытый сухой бокс с ручной заправкой через выход для TPU.

Какой 3D-принтер нужен для печати TPU?

Подходит любой актуальный принтер Bambu Lab, включая открытые A1 и A1 mini: закрытая камера для TPU не нужна. Ограничение одно — самый мягкий TPU 85A не печатается на A1 и A1 mini. Если нужна мягкая часть прямо в жёсткой детали, понадобится двухсопловый H2D или H2C: они печатают TPU вместе с PLA и PETG.

Какой принтер лучше для TPU, если печатать много?

Для многоцветной печати гибким пластиком — любой принтер с AMS и катушки TPU for AMS. Для мягких 85A и 90A удобнее серии H2, X и P: на них работают все виды TPU, а на H2 85A заводят прямо в экструдер. Для деталей «жёсткое + мягкое» в одной модели — H2D или H2C. Посмотреть и сравнить принтеры можно в шоуруме.

Что напечатать из TPU 95A?

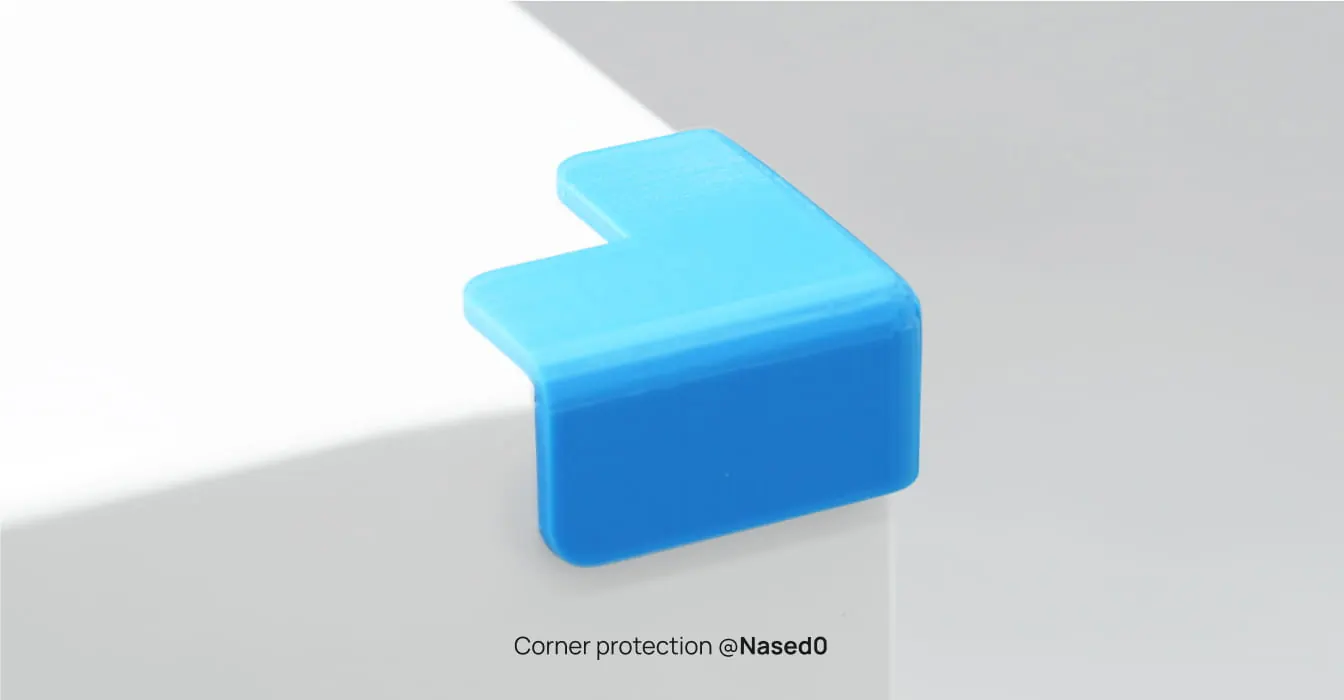
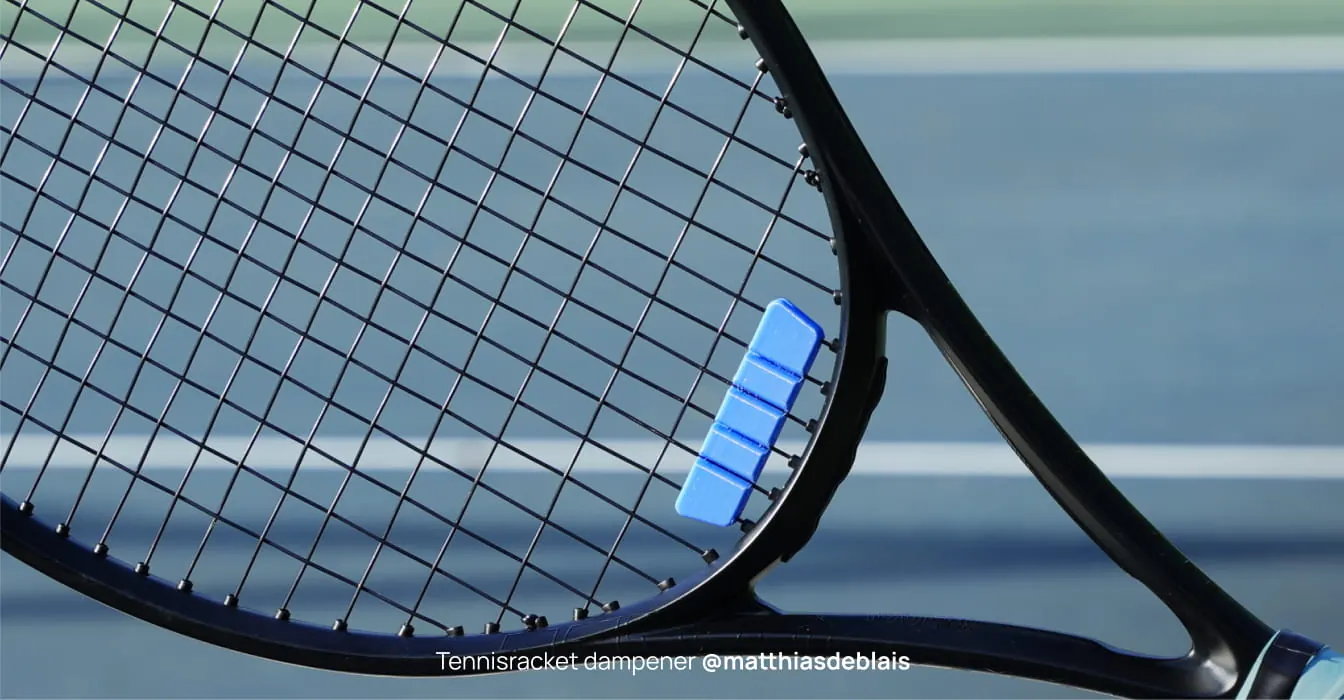
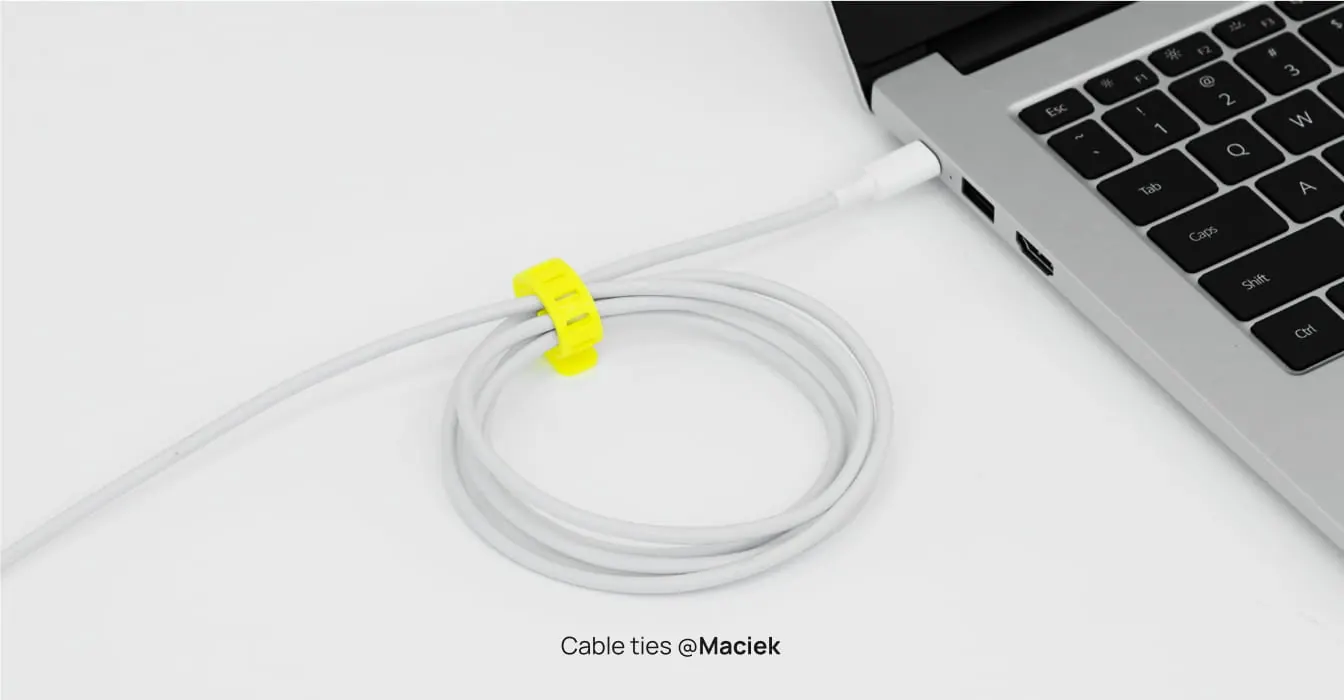
Чехлы для телефона и наушников, отбойники и защитные уголки, дверные упоры, стяжки для кабелей, демпферы и прокладки. 95A HF упругий и ударопрочный, поэтому подходит для вещей, которые падают, бьются и гнутся каждый день. Для очень мягких вещей вроде подушек и антистрессов лучше 85A.

Почему TPU тянет нити и как это убрать?

Чаще всего пруток сырой или сопло слишком горячее. Просушите катушку (70 °C, 8 часов), снизьте температуру примерно на 5 °C и увеличьте отвод на 0,2 мм. Помогает и печать нескольких моделей по очереди, а не слоями: меньше холостых перемещений — меньше нитей.

Почему TPU не подаётся или печатает с пропусками?

Обычно мешает сопротивление подаче: катушка тяжело крутится, пруток идёт через длинную трубку или изгиб. Поставьте катушку выше принтера, чтобы пруток шёл свободно, и снизьте скорость. Проверьте, что пластик сухой, а сопло чистое: после пластиков с волокном сделайте холодную протяжку.

Какое сопло нужно для TPU?

Для 90A, 95A HF и TPU for AMS — 0,4, 0,6 или 0,8 мм, для 85A — только 0,6 или 0,8 мм. Сопло 0,2 мм не подходит ни для одного TPU, а High Flow не подходит для 85A и 90A. Закалённая сталь не нужна — TPU не абразивный.

Что такое TPU 2,85 мм и зачем он нужен?

Это TPU с прутком диаметром 2,85 мм вместо обычных 1,75 мм. Мягкий пруток 1,75 мм легко изгибается в подающем механизме, поэтому печатают его медленно. Толстый пруток 2,85 мм жёстче на изгиб и даёт больший поток: у Bambu Lab это TPU 75A (2,85 мм) для экструдера FlexFeed принтера H3C — расход до 10 мм³/с, примерно втрое быстрее. На других принтерах Bambu Lab пруток 2,85 мм не используется.

Другие материалы: PLA · PETG · ABS и ASA · PC (поликарбонат) · инженерные пластики. Сравнить все пластики