Москва, просп. Магеллана, 2 Ежедневно 10:00–20:00

+7 925 890-84-90

ABS и ASA пластик для 3D-принтера

ABS и ASA — прочные пластики для деталей, которые греются, получают удары или стоят на улице. Печатать их нужно в закрытом принтере, поэтому они для тех, у кого P1S, P2S, X2D или принтер серии H2.

Сопло
240–270 °C
Стол
80–100 °C
Термостойкость (HDT)
ABS 87 °C · ASA 100 °C
Камера
закрытая, 45–60 °C
Сушка
80 °C, 8 ч
AMS
все, кроме AMS lite

5 типов, 25 цветов · от 1 690 ₽ · выбрать тип

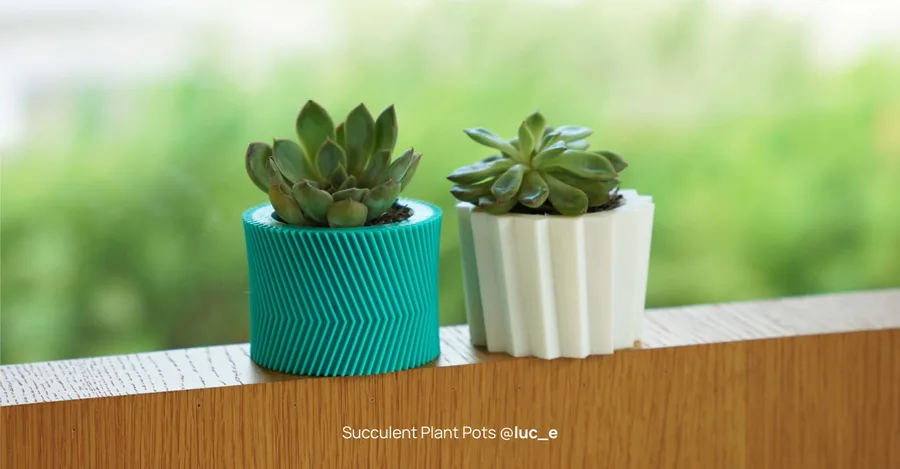
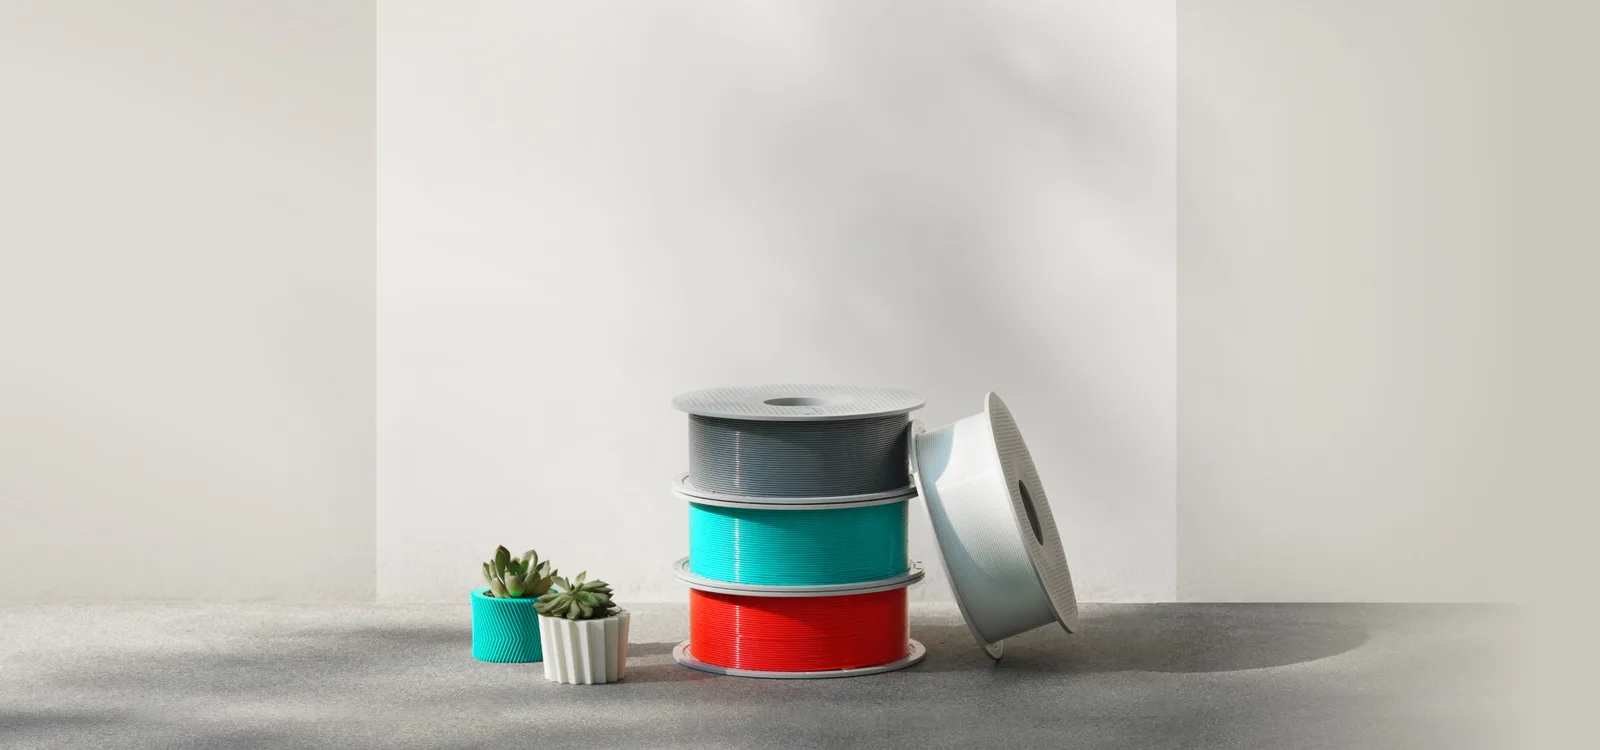
Катушки ASA и горшки для суккулентов

Какой ABS и ASA выбрать

Все цвета и фильтры

Полная шкала — лучшее значение среди всех пластиков в гиде. Простота печати — наша оценка, как считаем — на странице сравнения пластиков.

Сравнение всех видов ABS и ASA

Сравнить со всеми пластиками
Сравнение пластиков по данным Bambu Lab. Нажмите на заголовок колонки, чтобы отсортировать.
ABSABS и ASA · от 2 200 ₽39,36218807,4870,652 из 5закрытый
ASAABS и ASA416519204,91000,452 из 5закрытый
ABS-GFABS и ASA14,56828605,3990,531 из 5закрытый
ASA-CFABS и ASA147237409,41100,331 из 5закрытый
ASA AeroABS и ASA325815103,4850,81 из 5закрытый

Полоска — доля от лучшего значения в таблице (у влагопоглощения — от худшего: короче — лучше). «—» — Bambu не публикует: у TPU и пластиков для поддержек прочность не измеряют. Нажмите на заголовок, чтобы отсортировать.

Что печатают из ABS и ASA

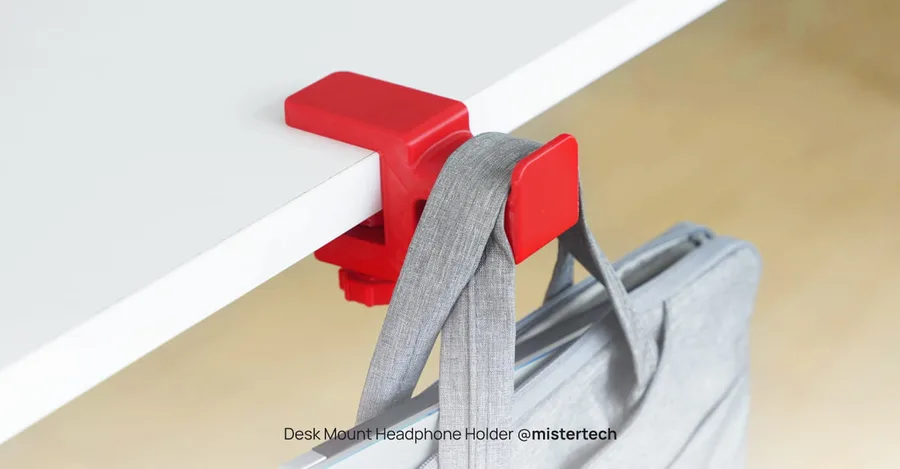
Прочный и долговечный
Прочный и долговечный · ABS
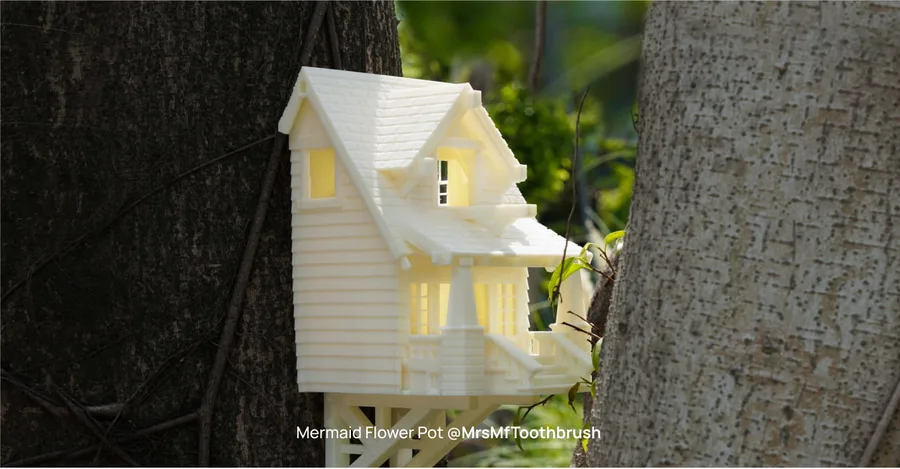
Кашпо-домик на дереве
Кашпо-домик на дереве · ASA
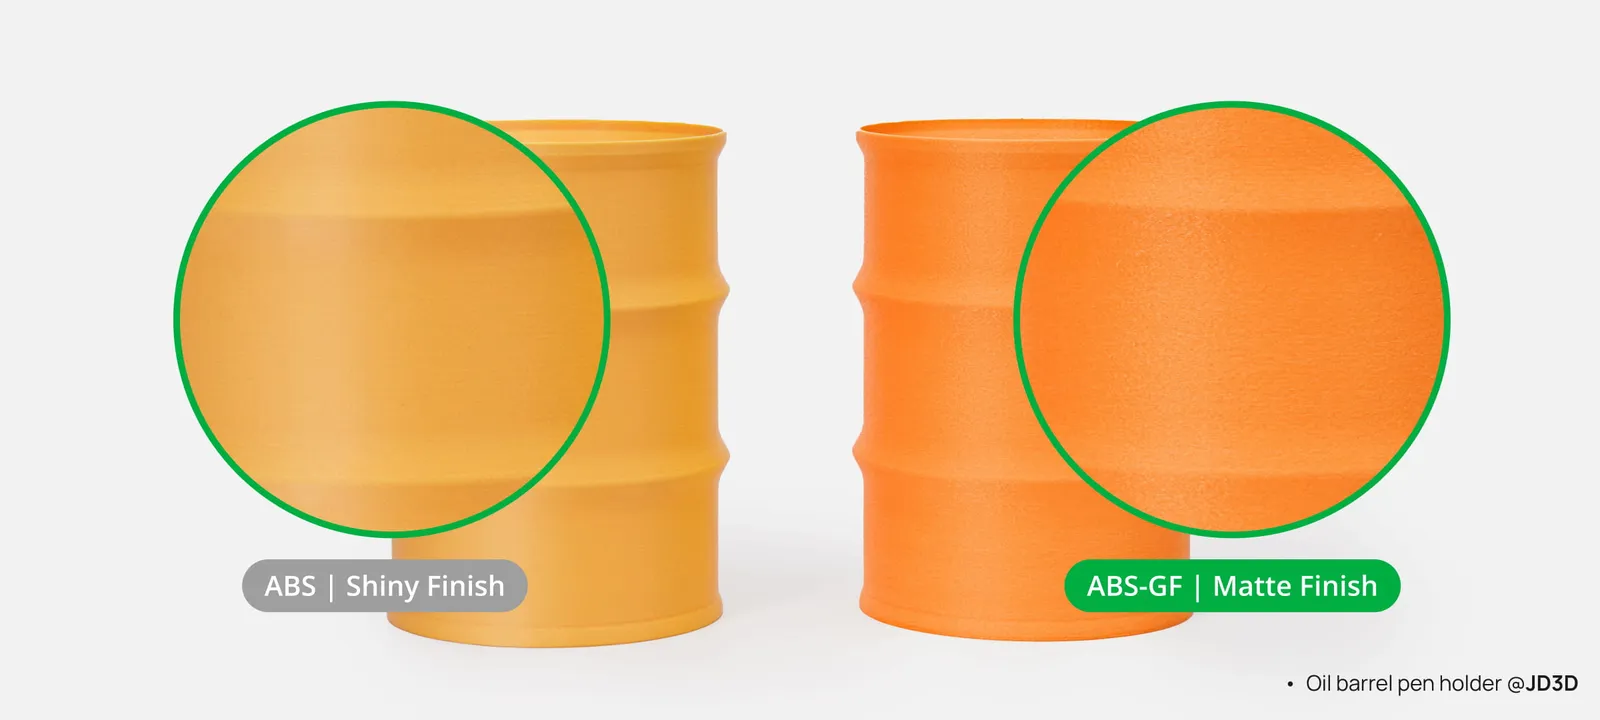
ABS со стекловолокном
ABS со стекловолокном · ABS-GF
Жёсткий пластик для улицы
Жёсткий пластик для улицы · ASA-CF
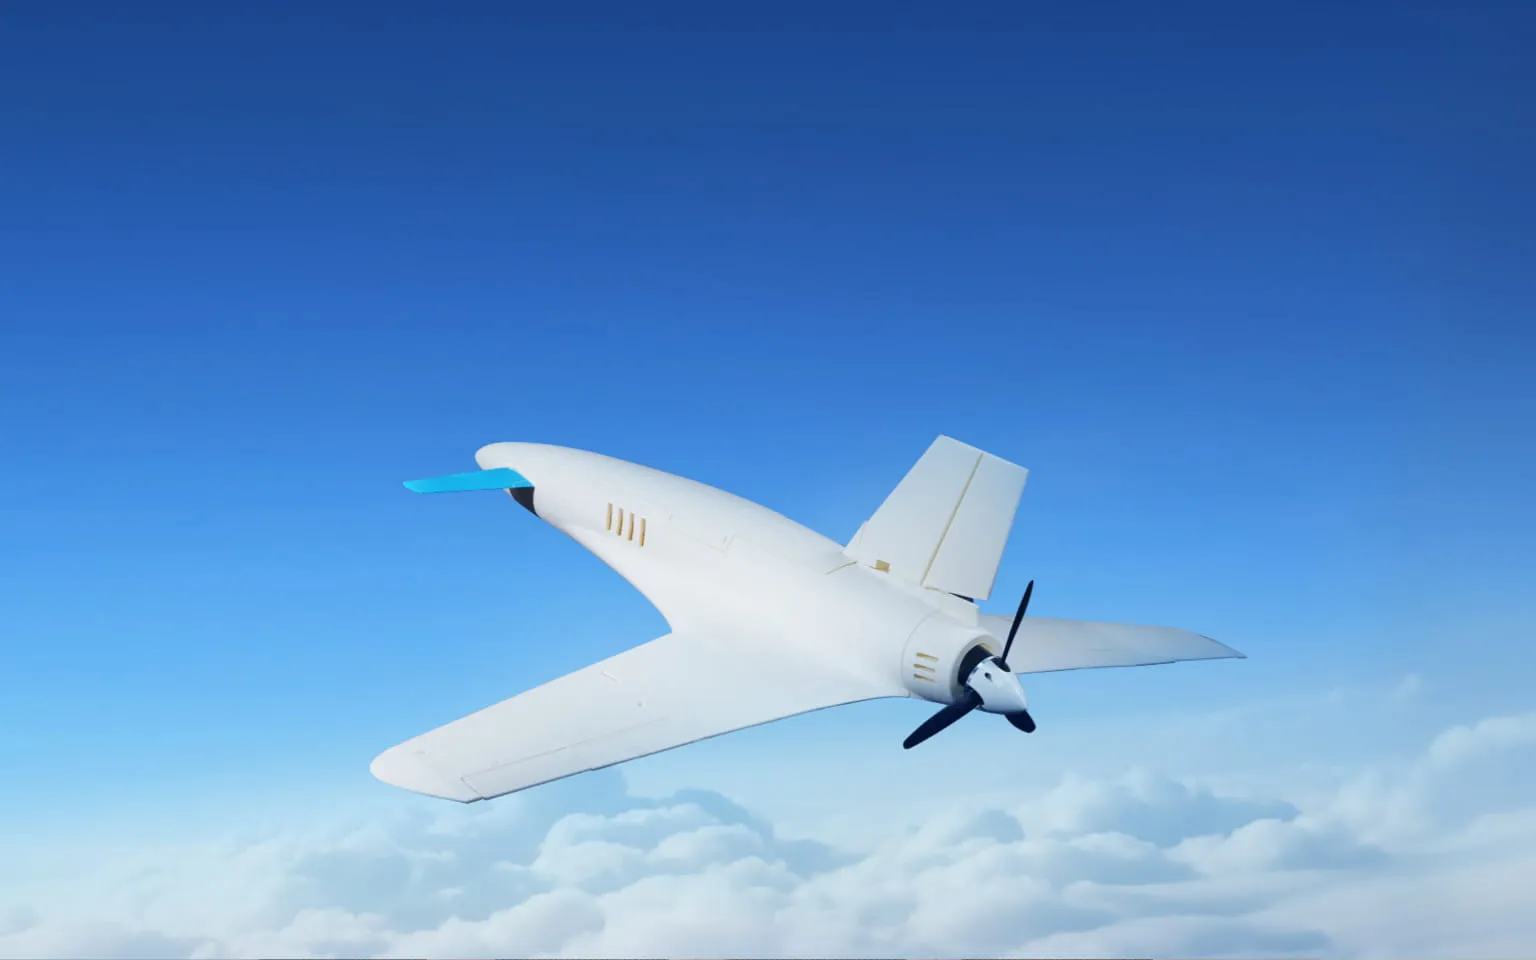
Лёгкий ASA для авиамоделей и улицы
Лёгкий ASA для авиамоделей и улицы · ASA Aero
Не боится воды
Не боится воды · ABS
Горшки для суккулентов
Горшки для суккулентов · ASA
Держит нагрузку и не гнётся
Держит нагрузку и не гнётся · ABS-GF
Не боится погоды и солнца
Не боится погоды и солнца · ASA-CF
Держит удар
Держит удар · ASA Aero

Что такое ABS и ASA и чем они отличаются

ABS (акрилонитрил-бутадиен-стирол) — классический инженерный пластик. Он прочный, держит удары даже на холоде, не боится воды и выдерживает нагрев: по данным Bambu Lab, температура тепловой деформации (HDT — температура, при которой деталь начинает гнуться под нагрузкой) у него 87 °C. У PLA Basic это 57 °C, у PETG — около 70 °C. Минусы ABS: при печати резко пахнет и коробится на столе.

ASA (акрилонитрил-стирол-акрилат) — родственник ABS, в котором бутадиен заменён акрилатом. Механика почти та же, но ASA стоек к ультрафиолету, окислению и старению: на солнце не желтеет, не выцветает и не трескается. Он ещё и теплее держит форму — HDT 100 °C, размягчение по Вика 106 °C против 94 °C у ABS — и меньше впитывает воду (0,45% против 0,65%). Пахнет при печати тоже, но слабее.

Где разница в пользу ABS: сцепление слоёв. Ударная вязкость поперёк слоёв у ABS 7,4 кДж/м², у ASA 4,9 кДж/м². Если деталь будут ломать по слоям, ABS надёжнее. Если она будет стоять на солнце или рядом с нагревом до 100 °C — берите ASA.

Для чего подходит ABS и ASA

Когда лучше взять другой пластик

Как печатать ABS и ASA на принтерах Bambu Lab

Режимы у обоих одинаковые: сопло 240–270 °C, стол 80–100 °C, обдув 0–80%, в камере 45–60 °C. Скорость — до 300 мм/с у ABS и до 250 мм/с у ASA. Подходят инженерная, высокотемпературная и текстурированная PEI-пластины, на всех — клей. Cool Plate SuperTack и низкотемпературная инженерная пластина не подходят. Профили для катушек Bambu Lab принтер подставляет сам по RFID-метке.

Главная проблема — коробление: остывая, пластик сжимается и отрывает углы детали от стола. Помогают клей, кайма (brim) в слайсере и тёплая камера. На X2D и принтерах серии H2 камера греется активно, это включено по умолчанию. На P1S и P2S поднимите температуру стола, а в холодной комнате прогрейте стол на максимум 15 минут перед стартом. Заполнение выше 50% и больше 6 стенок усиливают усадку: для большинства деталей хватает 2 стенок и 15% заполнения.

Если на стенках пошли трещины между слоями — пластик остывает слишком быстро. Снизьте обдув, поднимите температуру стола, держите дверцу и крышку закрытыми. Много мелких деталей лучше печатать по одной (режим «по объекту»): пока принтер обходит весь стол, слой успевает остыть и хуже схватывается со следующим. Для нависаний есть отделяемая поддержка Support for ABS — она работает и с ASA.

РежимABSASAABS-GFASA-CF
Сопло240–280 °C240–280 °C240–280 °C250–290 °C
СтолSmooth PEI (90–100 °C) · Textured PEI (90–100 °C)Smooth PEI (90–100 °C) · Textured PEI (90–100 °C)Smooth PEI (90–100 °C) · Textured PEI (90–100 °C)Smooth PEI (90–100 °C) · Textured PEI (90–100 °C)
Скоростьдо 300 мм/сдо 300 мм/сдо 180 мм/сдо 250 мм/с
Обдув0–80%0–80%0–60%0–80%
СушкаСушильная печь: 80 °C, 8 часов · Стол X1-серии: 90–100 °C, 12 часовСушильная печь: 80 °C, 8 часов · Стол X1-серии: 90–100 °C, 12 часовСушильная печь: 80 °C, 8 часов · Стол X1-серии: 90–100 °C, 13 часовСушильная печь: 80 °C, 8 часов · Стол X1-серии: 90–100 °C, 12 часов
Отжиг80–90 °C, 6–12 часов80–90 °C, 6–12 часов80–90 °C, 6–12 часов80–90 °C, 6–12 часов
Закалённое соплоне нужноне нужнонужнонужно
Закрытая камеранужнонужнонужнонужно

Готовые профили каждого типа уже есть в Bambu Studio: RFID-метка на катушке подставляет их сама.

Пластина, сопло и сушка для ABS и ASA

Все пластики

На какой пластине печатать

ПластикТекстурированная PEIв комплекте с большинством принтеровГладкая PEIглянцевый низ деталиИнженернаядля ABS, ASA, PCCool Plate SuperTackтолько PLA и PETG
ABS, ASA90–100 °C, может понадобиться клей90–100 °C, с клеем90–100 °C, с клеем — лучший вариантнельзя

Какое сопло нужно

ПластикЗакалённое сопло0,2 мм0,4 мм0,6 и 0,8 ммТемпература сопла
ABS, ASAне нужнодадада240–280 °C
ABS-GF, ASA-CFобязательнонетзакалённое 0,40,6 — меньше риск засора240–280 °C
ASA Aeroне нужнонет0,4 — рекомендуетсязакалённые не подходят240–280 °C

Сколько сушить

ПластикСушить перед печатьюСушильный шкафAMS 2 ProAMS HTПри печати
ABS, ASAжелательно80 °C, 8 чнет — не хватит нагрева80 °C, 8 чосушитель по желанию
ABS-GF, ASA-CF, ASA Aeroобязательно80 °C, 8 чнет — не хватит нагрева80 °C, 8 чтолько с осушителем

Подробнее о сушке и хранении — в разделе «Сушка пластика».

Сушка и принтеры

Сушка и хранение

ABS и ASA впитывают влагу из воздуха, а сырой пруток даёт пузыри на поверхности, нитки и хрупкие слабые детали. Сушите перед печатью: 80 °C 8 часов в сушильном шкафу, 90–100 °C 12 часов на столе закрытого принтера или 80 °C 12 часов в AMS HT. AMS 2 Pro греет только до 65 °C — для этих пластиков этого мало.

После сушки храните катушку в закрытом боксе с осушителем или в закрытом AMS, влажность — меньше 20%. Если силикагель в AMS отработал, замените его и просушите пластик заново.

Какие принтеры и AMS подходят

Bambu Lab допускает ABS и ASA только на принтерах с закрытой камерой: P1S, P2S, X2D, H2S, H2D, H2C. На открытых A1, A1 mini и A2L нормально напечатать не получится: детали коробятся и расслаиваются, а запах идёт прямо в комнату. Лучше всего с этими пластиками справляются X2D и серия H2 — у них активный нагрев камеры.

Из систем подачи подходят AMS, AMS 2 Pro и AMS HT. AMS lite с ABS и ASA не совместим. Сопла — все диаметры от 0,2 до 0,8 мм.

С чем сравнивают ABS и ASA

ABS или ASA

Прочность
ABS62 МПа
ASA65 МПа
Ударная вязкость
ABS39,3 кДж/м²
ASA41 кДж/м²
Термостойкость
ABS87 °C
ASA100 °C

По прочности, ударной вязкости и жёсткости они почти равны: прочность на изгиб 62 и 65 МПа, ударная вязкость вдоль слоёв 39,3 и 41,0 кДж/м². Печатаются на одних режимах и одинаково требуют закрытого принтера.

ASA выигрывает на улице и в жаре: стоек к ультрафиолету, держит 100 °C против 87 °C, меньше пахнет и меньше впитывает воду. ABS выигрывает в сцеплении слоёв (7,4 против 4,9 кДж/м²) и подходит для деталей в помещении. Не знаете, где будет стоять деталь, — берите ASA.
ABS или PETG

Прочность
ABS62 МПа
PETG75 МПа
Ударная вязкость
ABS39,3 кДж/м²
PETG34,2 кДж/м²
Термостойкость
ABS87 °C
PETG71 °C

PETG печатается на любом принтере Bambu Lab, включая открытые A1 и A2L, и практически не пахнет. Слои у него схватываются крепче: ударная вязкость поперёк слоёв около 10,5 кДж/м² против 7,4 у ABS.

ABS держит больше тепла — HDT 87 °C против 69–71 °C у PETG — и лучше переносит удары вдоль слоёв (39,3 против 31,5–34,2 кДж/м²). Деталь для салона машины летом или корпус у горячего блока питания — ABS или ASA. Для всего остального, особенно без закрытого принтера, проще PETG.
Частые вопросы

ASA пластик — что это за материал?

ASA — инженерный пластик для 3D-печати, близкий родственник ABS, но стойкий к солнцу и погоде. Он прочный, держит удары и, по данным Bambu Lab, сохраняет форму до 100 °C. Его берут для уличных деталей и вещей, которые нагреваются. Печатают ASA только в закрытом принтере.

Можно ли печатать ABS или ASA на A1, A1 mini или A2L?

Нет, Bambu Lab не рекомендует: эти пластики нужно печатать в закрытой камере, а A1, A1 mini и A2L открытые. Без тёплой камеры детали коробятся и трескаются по слоям, а запах стирола идёт в комнату. На открытом принтере для прочных деталей берите PETG.

Какой пластик выбрать для улицы?

Для улицы лучше всего ASA: он не выгорает и не желтеет на солнце, не боится воды. Если у вас открытый принтер, Bambu Lab относит к пластикам для улицы и PETG HF, но держит он меньше тепла — HDT 69 °C. PLA на улице на солнце и в жару быстро теряет форму.

Какой самый термостойкий пластик для 3D-принтера?

Из пластиков нашего ассортимента самый термостойкий — PC: по данным Bambu Lab, его HDT 112 °C. За ним ASA со 100 °C и ABS с 87 °C. Для сравнения: PETG — около 70 °C, PLA Basic — 57 °C. Всем трём лидерам нужен закрытый принтер.

Насколько вредно печатать ABS и ASA дома?

При температуре печати оба пластика выделяют стирол и другие газы, от которых может кружиться голова и подташнивать. Bambu Lab советует печатать в закрытом принтере, в проветриваемом помещении, не в спальне и не в гостиной. При долгой работе рядом — маска с угольным фильтром. Если рядом дети, беременные или люди с астмой, печать лучше отложить или усилить вентиляцию.

Нужно ли менять угольный фильтр в принтере?

Да, Bambu Lab рекомендует менять угольный фильтр примерно через 1440 часов печати — это около 60 дней. Кроме того, после каждых 5 кг ABS или ASA внутри принтера стоит почистить налёт: летучие вещества оседают на стекле, дверце и деталях механики.

Почему ABS отклеивается от стола и загибает углы?

Это усадка: пластик сжимается, пока остывает, и тянет края вверх. Нанесите клей на пластину, включите кайму (brim), поднимите температуру стола и не печатайте с заполнением выше 50%. Холодная камера — главная причина, поэтому принтер должен быть закрыт, а в прохладной комнате стол стоит прогреть 15 минут перед стартом.

Растворяется ли ABS в ацетоне и чем клеить ASA?

Да, по данным Bambu Lab ABS растворяется в ацетоне, а также в эфирах и кетонах. На этом основаны склейка ABS ацетоном и сглаживание его парами, но готовой инструкции по этому у Bambu нет — пробуйте на обрезке и работайте на улице. Для ASA Bambu Lab растворитель не называет, указывая только, что к некоторым органическим растворителям он не стоек. Надёжнее сразу проектировать детали на винтах или защёлках.

Другие материалы: PLA · PETG · TPU · PC (поликарбонат) · инженерные пластики. Сравнить все пластики